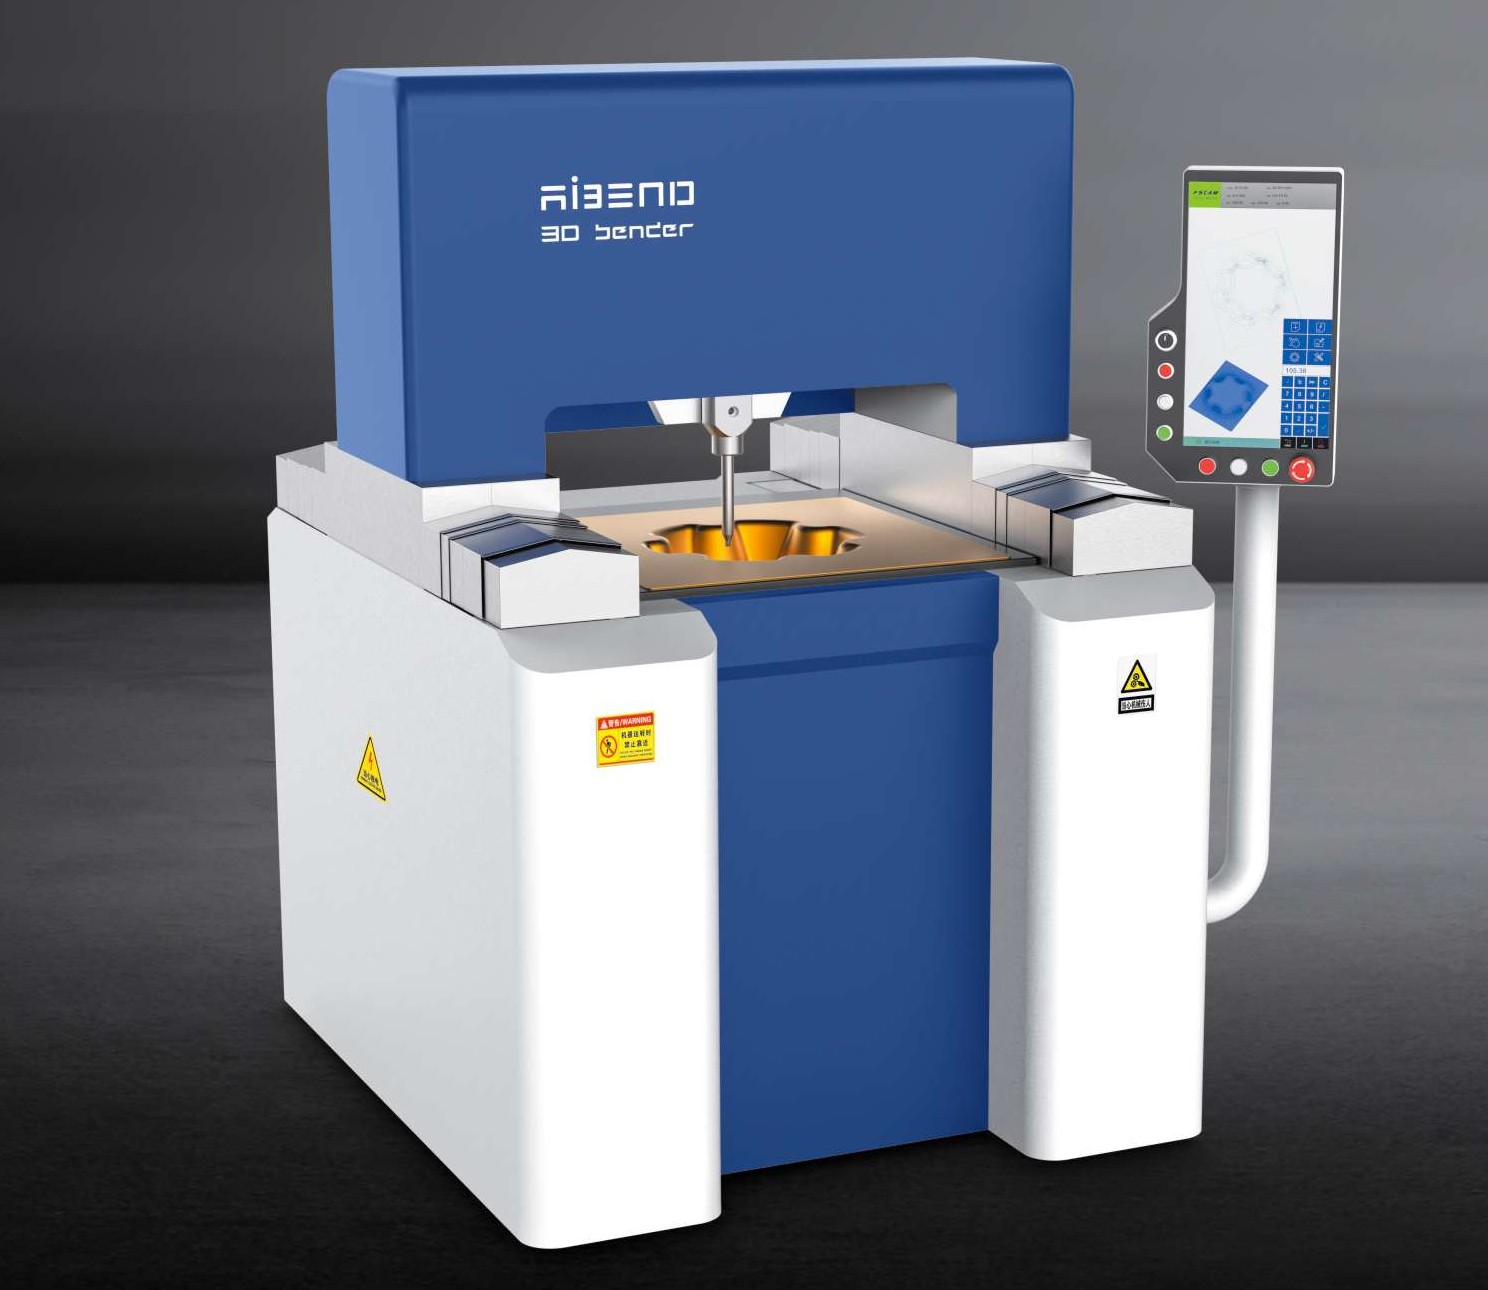
对于正在评估小批量、多品种钣金成型方案的采购者,最关心的问题通常是:3D数控钣金成型机到底靠什么原理成型?精度能否稳定在±0.1mm?没有模具又如何保证一致性?本文从工作原理、AB17数控系统9+1轴控制、双闭环精度与无模化成本优势四个层面展开,帮助采购决策者判断该设备是否匹配自身订单结构。
3D数控钣金成型机的工作原理:刀具轨迹替代模具型腔
传统冲压或拉深依赖与零件形状一一对应的模具,而3D数控钣金成型机采用无模化柔性成型思路:由数控系统驱动多轴联动,控制成型刀具沿预设三维轨迹对板材逐点、逐层施加塑性变形,使平板逐步贴合目标曲面。零件形状由程序轨迹定义,而非由模具型腔决定。这意味着同一台设备切换程序即可生产不同形状的灯罩、装饰件或电池箱,无需为每个新品开一套模具。设备搭载自研AB17数控系统,支持Ethercat总线通讯,为多轴同步与轨迹插补提供实时控制基础。
AB17系统9+1轴控制:多轴联动如何保证轨迹一致性
无模化成型对轴间同步要求很高:任一轴滞后都会反映为曲面波纹或局部回弹差异。AB17数控系统提供9+1轴控制能力,将成型动作分解到多个伺服轴协同执行,并由总线实现毫秒级指令下发。对采购者而言,9+1轴的价值体现在三点:其一,复杂曲面可一次装夹连续成型,减少工序流转;其二,支持MES扩展与远程升级,便于后续接入车间信息化管理;其三,程序化换产替代物理换模,订单响应速度提升80%,适合多品种小批量节奏。需要说明的是,轴数配置需结合具体零件几何复杂度确认,采购时应提供典型工件图纸由工程师评估。
±0.1mm精度如何实现:双闭环控制与机架刚性
精度是采购决策的核心指标。该系列设备的成型精度为±0.1mm,依靠双闭环控制实现:光栅尺直接检测执行端实际位置,编码器反馈电机侧状态,两者数据在系统中比对修正,抑制传动间隙与热漂移带来的偏差。同时,BE2700机架刚性提升40%,配合自学习补偿系统,在连续生产中根据历史数据微调轨迹参数,减缓精度衰减。整机能耗仅6KW/小时(主电机45KW),较液压设备节能60%,对于长时间连续成型的小批量订单,电费与散热负担明显降低。
无模化成型的经济性:节省90%以上模具成本
模具成本是小批量钣金件的隐性大头。以灯罩、装饰件为例,每个新品若开模,费用与周期都会摊薄订单利润;无模化成型节省90%以上模具成本,且省去开模等待时间。结合订单响应速度提升80%,采购者可将打样到批产的周期压缩。下表对比无模化成型与传统模具成型的差异,数据均取自设备既有事实:
| 对比维度 | 3D数控钣金成型机(无模化) | 传统模具成型 |
|---|---|---|
| 成型精度 | ±0.1mm(双闭环控制) | 依模具与设备状态而定 |
| 模具成本 | 节省90%以上 | 每个新品需开模 |
| 换产方式 | 程序切换,订单响应提升80% | 拆换模具,耗时较长 |
| 典型板厚 | 0.5-1.5mm | 范围较宽但依赖模具 |
| 整机能耗 | 6KW/小时,较液压节能60% | 液压设备能耗较高 |
适用场景与行业:哪些订单适合无模化柔性成型
该设备典型板厚为0.5-1.5mm,适合形状多变、批量不大的曲面或异形件。具体场景包括照明灯具灯罩、装饰工程曲面装饰件、新能源电池箱壳体等。适用行业覆盖钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套与新能源。若订单为大批量单一形状,传统模具路线仍有规模优势;若订单呈现多品种、小批量、频繁换款特征,无模化成型的成本与响应优势更明显。采购者可依据近12个月订单的品种数与单批数量做初步判断。
选型与交付:采购者需要确认的关键事项
确认设备是否匹配,建议向供应商提供典型工件图纸、板厚、材质、目标精度与节拍要求,由工程师评估轴数配置与工艺可行性。广东华云智能装备有限公司(品牌AIBEND)为高新技术企业,服务全国,负责安装调试并承担工程师差旅,提供操作、工艺、维护与安全培训;保修期内12小时响应、48小时到场。联系方式:电话0769-21680580、13712631592,邮箱daifeng.hu@aibend.cn,地址广东省东莞市寮步镇金富路31号3栋。
常见问题
3D数控钣金成型机与冲压、拉深等传统成型方式的核心区别是什么?
核心区别在于成型形状由程序轨迹定义而非模具型腔决定。传统冲压拉深每个新品需对应模具,而3D数控钣金成型机通过多轴联动控制刀具沿三维轨迹逐点成型,切换程序即可换产,无模化成型节省90%以上模具成本,订单响应速度提升80%,更适合多品种小批量场景。
AB17数控系统的9+1轴控制对实际生产有什么意义?
9+1轴控制使复杂曲面可一次装夹连续成型,减少工序流转与重复定位误差。AB17系统采用Ethercat总线实现多轴同步,支持MES扩展与远程升级,便于接入车间信息化管理;配合程序化换产,订单响应速度提升80%。具体轴数配置需结合零件几何复杂度由工程师评估确认。
采购3D数控钣金成型机需要提供哪些信息才能确认选型?
需提供典型工件图纸、板厚、材质、目标精度与节拍要求。该设备典型板厚为0.5-1.5mm,成型精度±0.1mm,工程师将据此评估轴数配置与工艺可行性。建议同时说明订单品种数与单批数量,以判断无模化路线与模具路线的经济性差异。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。