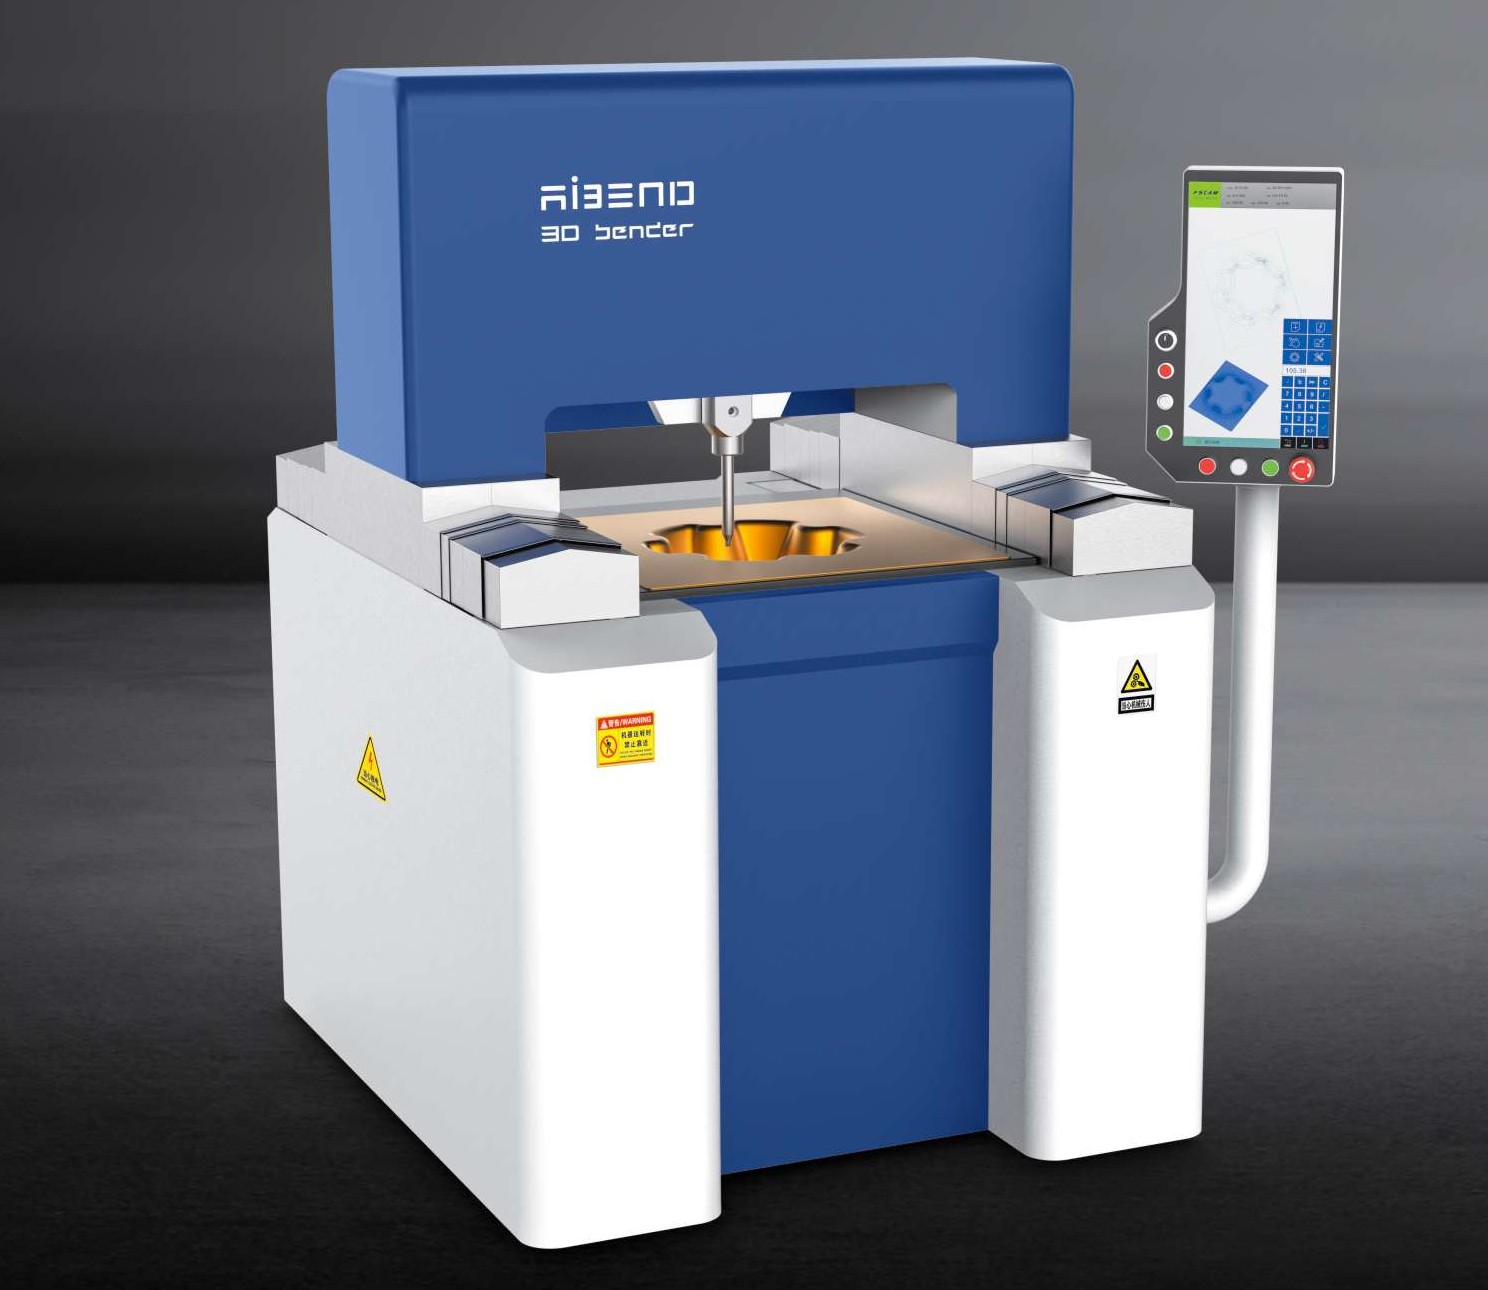
对于正在评估3D柔性钣金成型解决方案的采购者,最关心的问题通常是:这套方案能否在打样阶段快速交付、在批量阶段保持精度稳定,以及投入产出是否合理。广东华云智能装备有限公司(品牌AIBEND)的DB系列3D数控钣金成型机,以无模化柔性成型替代传统模具冲压,成型精度±0.1mm,板厚0.5-1.5mm典型场景覆盖灯罩、装饰件、电池箱等零件,配合自研AB17数控系统与Ethercat总线,支持MES扩展与远程升级,为从打样到批量的过渡提供了一条可复用的技术路径。
3D柔性钣金成型解决方案的核心:无模化成型如何工作
传统钣金成型依赖冲压模具,一套模具对应一个零件形状,打样周期长、模具费用高。3D柔性钣金成型解决方案采用多轴联动分层挤压的成型原理,由数控系统控制成型工具沿三维轨迹逐层挤压板材,使板材逐步贴合目标曲面,无需为每个零件单独开模。这一方式带来的直接变化是:打样阶段不再等待模具制作,零件形状调整只需修改程序;小批量订单的模具成本被大幅削减。根据公司数据,无模化成型可节省90%以上的模具成本,订单响应速度提升80%。对于采购者而言,这意味着在样品验证和小批量交付环节,资金与时间的占用显著降低。
从打样到批量:精度与效率如何保持
打样快不等于批量稳。3D柔性钣金成型解决方案在批量阶段的可靠性,取决于设备的控制精度与机架刚性。DB系列采用双闭环控制(光栅尺+编码器),成型精度达到±0.1mm;BE2700机架刚性提升40%,并配备自学习补偿系统,用于在连续生产中补偿工艺偏差。AB17数控系统为9+1轴控制,通过Ethercat总线连接伺服轴,支持远程升级,便于后续工艺参数迭代。整机能耗仅6KW/小时(主电机45KW),较液压设备节能60%,在批量生产阶段对电费敏感的场景中具备成本优势。下表列出BE系列部分机型的参数,供与3D成型设备搭配选型时参考:
| 型号 | 公称压力 | 工作台mm | 立柱间距 | 精度 | 特点 |
|---|---|---|---|---|---|
| BE1600 | 1600KN | 4000×120 | 3800mm | ±0.1mm | 纯电伺服驱动,双闭环光栅尺 |
| BE2700 | 600KN | 2700×100 | 2400mm | ±0.1mm | 智能拼刀+秒级换模+扫码编程+9+1轴AB17系统 |
| BE3512 | 3500KN | 4000×150 | 3800mm | ±0.1mm | 大吨位重型折弯 |
| BE6025 | 6000KN | 6000×200 | 5800mm | ±0.1mm | 重载200mm喉口 |
在一条完整的3D柔性钣金成型解决方案中,DB系列负责无模化曲面成型,BE系列纯电数控折弯机负责后续折弯工序,GV/GL系列数控V型刨槽机(板厚0.3-6mm,可选激光一体机)负责折弯前处理。三类设备通过AB17系统与MES扩展能力衔接,形成从下料到成型的连续流程。
典型行业应用场景
3D柔性钣金成型解决方案的应用行业包括钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套与新能源。在照明灯具行业,灯罩类零件曲面多变、批量中等,无模化成型可跳过模具制作,直接按程序成型;在装饰工程中,异形装饰件往往单件或小批量需求,传统开模不经济,柔性成型按需加工;在新能源领域,电池箱等零件对尺寸一致性有要求,±0.1mm的成型精度与自学习补偿系统可在批量中维持稳定。汽车配件与家电制造则更关注订单响应速度,80%的响应提升有助于缩短从接单到交付的周期。
采购评估:3D柔性钣金成型解决方案的确认要点
评估一套3D柔性钣金成型解决方案,建议采购者从四个维度确认:一是零件板厚与材质,DB系列典型场景为0.5-1.5mm板厚,超出范围需与供应商核对工艺可行性;二是精度要求,±0.1mm的成型精度是否覆盖图纸公差;三是产线衔接,确认设备是否支持MES扩展与远程升级,以便与现有折弯、刨槽设备组成连续流程;四是服务能力,公司承诺保修期内12小时响应、48小时到场,负责安装调试并承担工程师差旅,提供操作、工艺、维护、安全培训。需要说明的是,具体选型需结合零件图纸与产能规划,由供应商工程师确认。
常见问题
3D柔性钣金成型解决方案适合哪些板厚和材质的零件?
DB系列3D数控钣金成型机的典型场景为板厚0.5-1.5mm的钣金零件,覆盖灯罩、装饰件、电池箱等形状。材质与具体工艺可行性需结合零件图纸与供应商工程师确认,避免超出设备适用区间导致成型效果不达标。
从打样切换到批量生产时,3D柔性钣金成型解决方案如何保证精度不下降?
依靠双闭环控制与自学习补偿系统维持精度稳定。DB系列采用光栅尺+编码器双闭环控制,成型精度±0.1mm;BE2700机架刚性提升40%,并配自学习补偿系统,在连续生产中补偿工艺偏差,使打样阶段验证的参数可以延续到批量阶段。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。