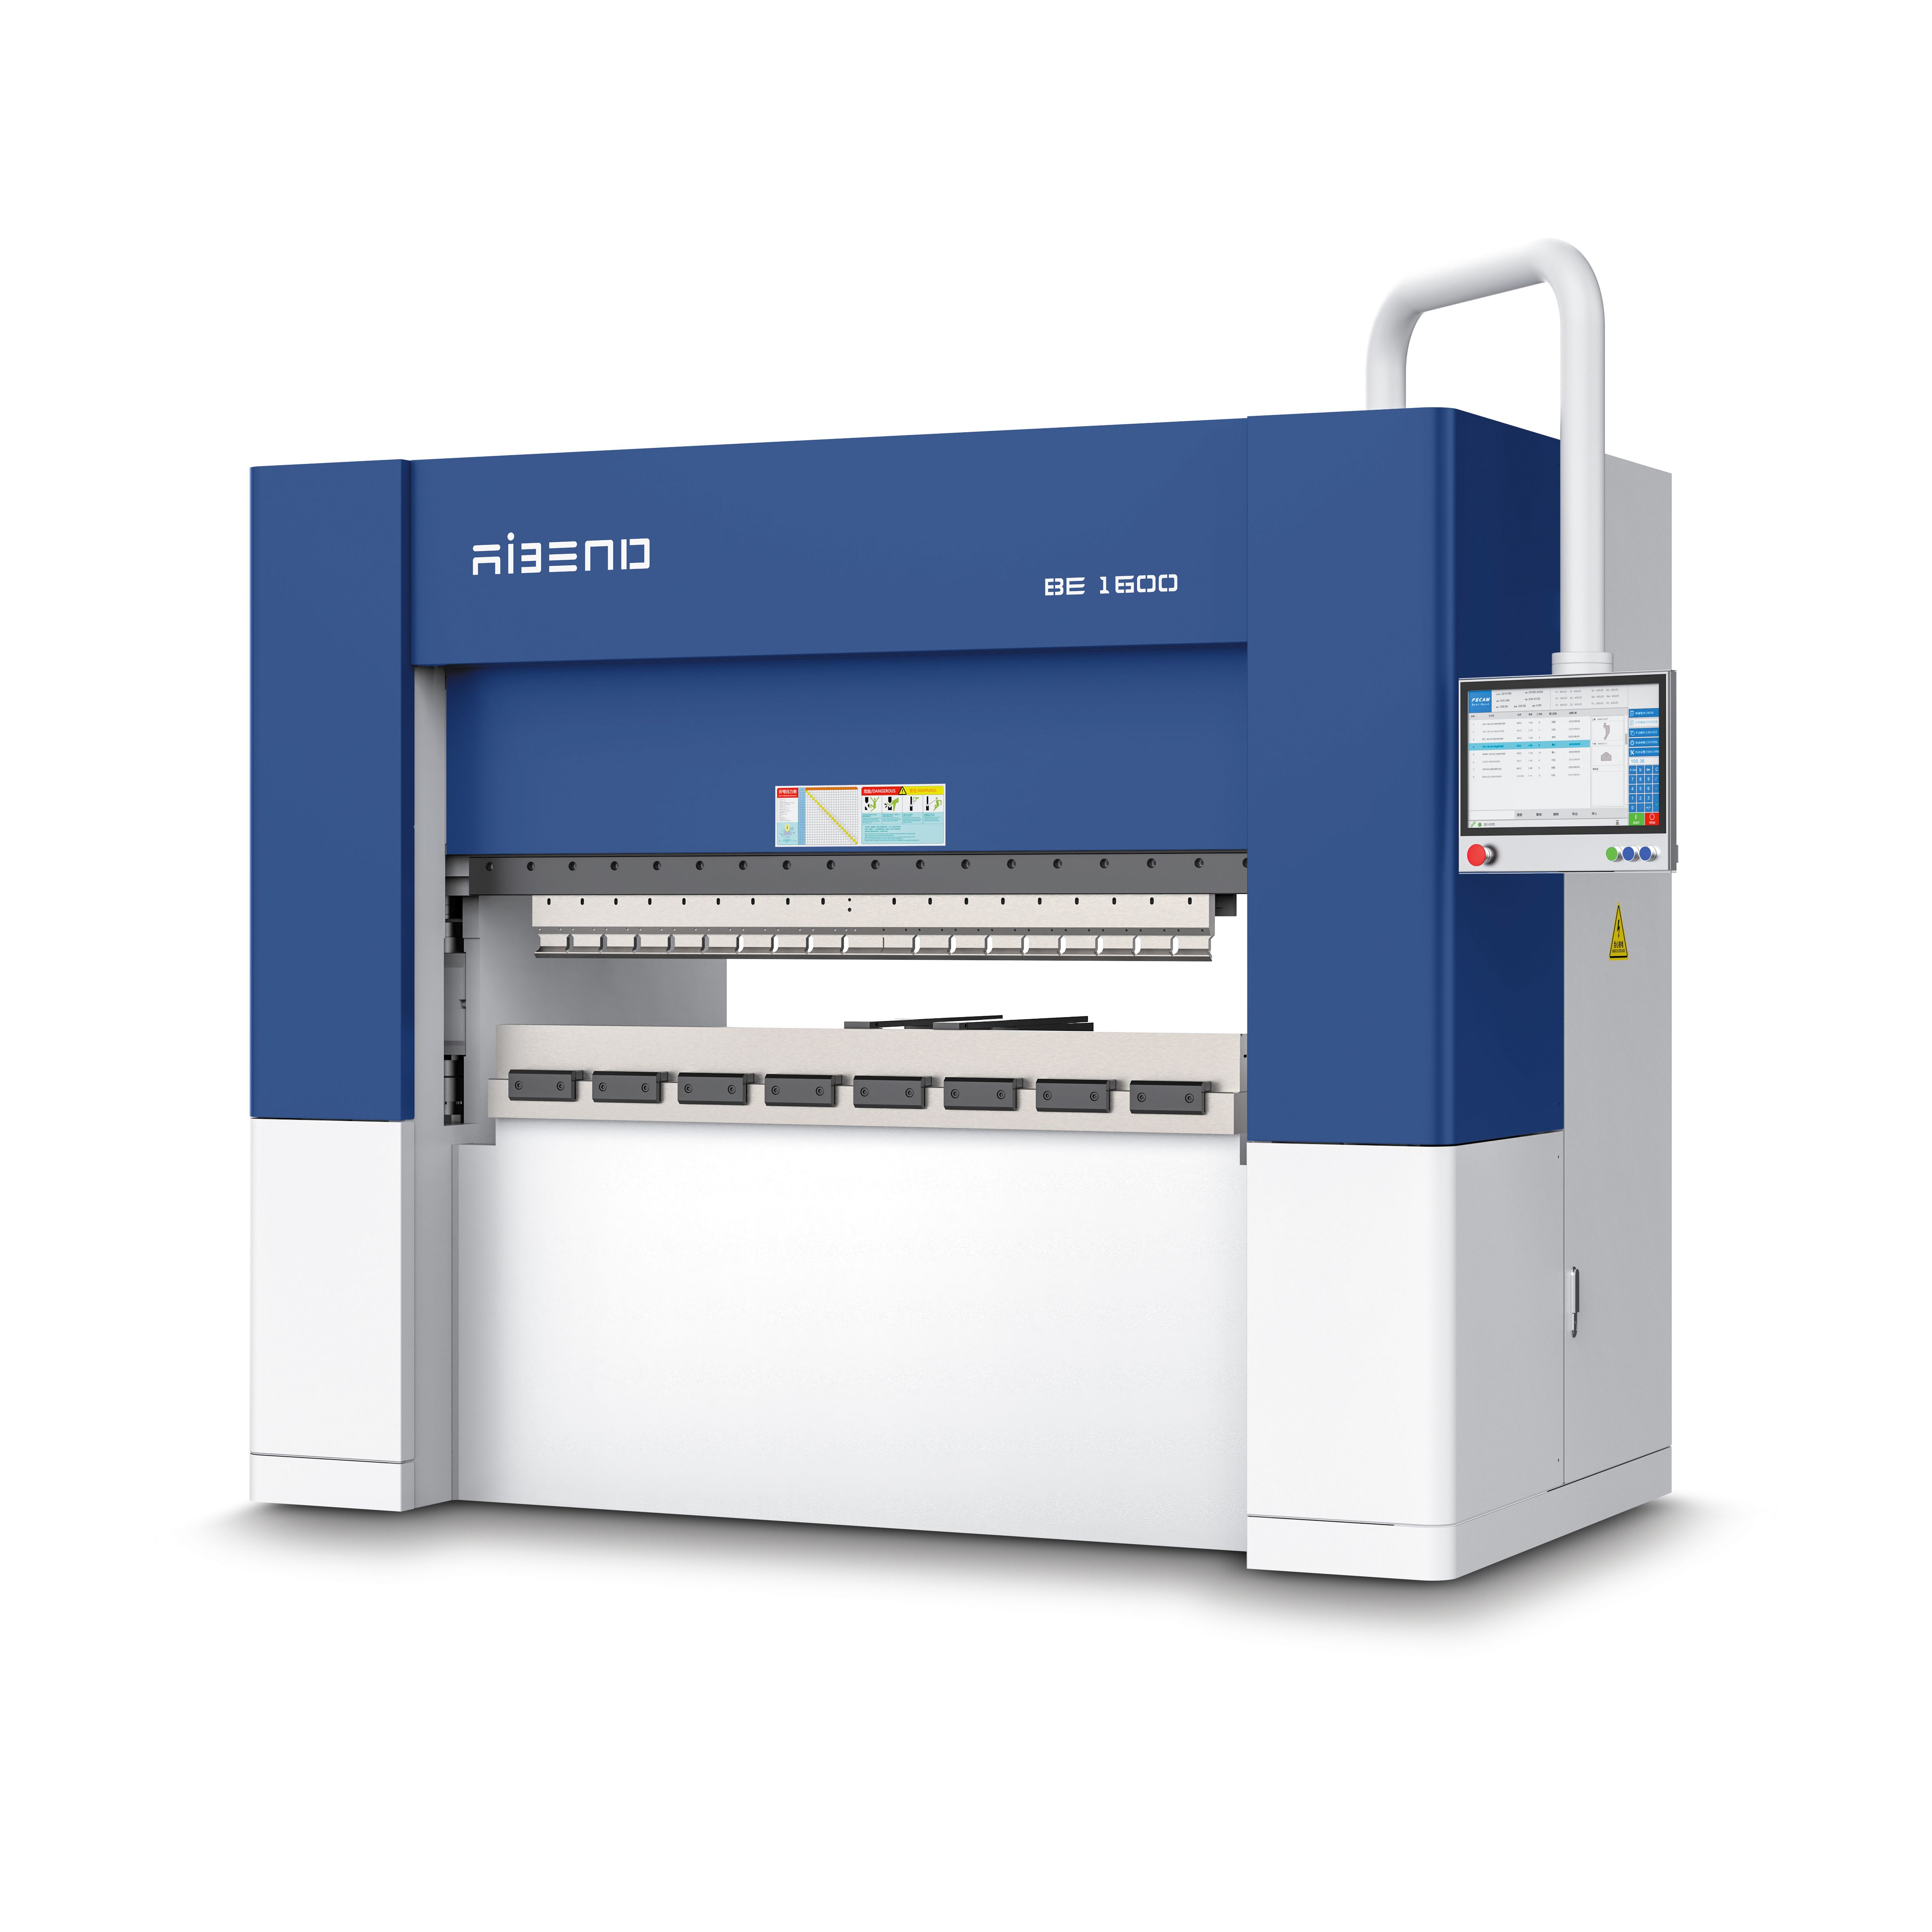
采购者在评估纯电伺服折弯机时,最关心的问题通常不是“电机功率多大”,而是“连续生产8小时后精度还稳不稳”。液压折弯机的精度衰减,很大程度上来自油温变化引起的油液黏度与流量波动;纯电伺服折弯机取消了液压油路,用伺服电机经滚珠丝杠直接驱动滑块,从传动链上移除了这一热源变量。这是纯电伺服折弯机与液压设备在技术路线上的根本差异,也是全电动数控折弯机能够长期保持±0.1mm成型精度的基础。下文从直驱结构、温漂机理、控制闭环与选型参数四个层面展开。
滚珠丝杠直驱:把“油的压力”换成“丝杠的位移”
液压折弯机的滑块位置由油缸行程决定,而油缸行程受油液压缩性、阀口响应与油温共同影响。纯电伺服折弯机则不同:伺服电机输出扭矩,经同步带或联轴器传递至滚珠丝杠,丝杠旋转转化为滑块的直线位移。滑块的每一个位置点,都对应丝杠的一个确定转角,中间不存在可压缩介质。这意味着纯电数控折弯机的重复定位不再依赖压力闭环的“试探”,而是位移量的直接复现。
这一结构带来两个工程上的直接结果。其一,滑块可以在任意位置精确停驻,保压与微调不再需要液压阀的节流控制,折弯角度的一致性由机械传动精度保障。其二,设备无需液压站、油箱、冷却器与油路过滤,车间不再有油液泄漏与废油处置环节,全电动数控折弯机的日常维护项目相应减少。对于多品种、频繁换产的钣金车间,直驱结构让“开机即用”成为常态,不必等待油温升至工作区间。
无油温漂移:精度稳定性的来源不是补偿,而是消除
油温漂移是液压折弯机在连续生产中精度波动的常见原因。油液温度升高后黏度下降,流经阀口的流量特性随之改变,滑块在下死点的实际位置出现偏移,操作者往往需要通过试折与微调来补偿。纯电伺服折弯机不存在油液介质,也就没有这一漂移源。滑块的定位基准来自丝杠与光栅尺,温度对金属件的影响远小于油液黏度变化对液压系统的影响。
在此基础上,BE系列纯电伺服折弯机采用双闭环控制:光栅尺反馈滑块实际位置,编码器反馈电机转角,两者共同约束成型精度至±0.1mm。BE2700机型进一步配置自学习补偿系统,机架刚性较常规结构提升40%,在长工件与偏载工况下抑制机架变形对折弯角度的干扰。需要说明的是,这里的补偿针对的是机械弹性变形,而非油温漂移——后者在纯电架构中已被从原理上排除。对于照明灯具、装饰工程、家电制造等对折弯角度一致性要求较高的行业,这种“消除而非补偿”的思路,直接减少了首件试折与批次抽检的调整工作量。
能耗结构与适用场景:6KW/小时意味着什么
纯电伺服折弯机的能耗特征与液压设备不同。液压折弯机的主电机在待机与保压阶段仍持续运转,能量以油液节流与溢流的形式损耗;纯电伺服折弯机的伺服电机按需输出,滑块不动作时几乎不耗能。以BE2700为例,主电机功率45KW,整机实际能耗仅6KW/小时,相较液压设备节能约60%。这一数据对批量生产车间的电费结构有实际影响,也降低了配电容量要求。
适用场景方面,纯电伺服折弯机适合板厚适中、精度要求明确、换产频繁的订单结构。BE系列覆盖从BE1600到BE1032的多个规格,公称压力从600KN到10000KN,工作台长度从2700mm到6500mm,可对应汽车配件、机械制造、新能源电池箱、航空航天配套等行业的折弯工序。对于大吨位、长尺寸工件,PB系列电液伺服折弯机仍有其应用位置;而中小吨位、高节拍、多品种的产线,纯电数控折弯机的直驱优势更为明显。
BE系列纯电伺服折弯机参数对照
下表列出BE系列部分机型的公开参数,便于采购者按工件尺寸与压力需求做初步匹配。所有机型成型精度均为±0.1mm,采用纯电伺服驱动与双闭环光栅尺控制。
| 型号 | 公称压力 | 工作台mm | 立柱间距 | 精度 | 特点 |
|---|---|---|---|---|---|
| BE1600 | 1600KN | 4000×120 | 3800mm | ±0.1mm | 纯电伺服驱动,双闭环光栅尺 |
| BE2700 | 600KN | 2700×100 | 2400mm | ±0.1mm | 智能拼刀+秒级换模+扫码编程+9+1轴AB17系统 |
| BE3512 | 3500KN | 4000×150 | 3800mm | ±0.1mm | 大吨位重型折弯 |
| BE4016 | 4000KN | 5000×150 | 4800mm | ±0.1mm | 超长工作台 |
| BE6020 | 6000KN | 6000×150 | 5800mm | ±0.1mm | 大吨位超长折弯 |
| BE6025 | 6000KN | 6000×200 | 5800mm | ±0.1mm | 重载200mm喉口 |
| BE8025 | 8000KN | 6000×200 | 5800mm | ±0.1mm | 超大吨位 |
| BE1032 | 10000KN | 6500×200 | 6300mm | ±0.1mm | 最大规格 |
以BE2700为例,其最大开口460mm、滑块行程200mm、喉口深度420mm、快下/回程200mm/s、工作速度8-80mm/s、后挡料行程3-200mm,伺服轴为9+1轴,搭载自研AB17数控系统,支持Ethercat总线、MES扩展与远程升级。这些参数决定了它在中小工件多品种生产中的换产效率:扫码编程与秒级换模配合,订单响应速度可提升80%。
选型时应当确认的技术细节
纯电伺服折弯机的选型不能只看吨位。采购者应确认工件最大折弯长度与立柱间距是否匹配,避免长工件与机架干涉;确认喉口深度是否覆盖工件的折弯边高度;确认后挡料行程能否满足多道折弯的定位需求。对于需要接入数字化车间的产线,还应确认数控系统是否支持MES扩展与远程升级,BE系列搭载的AB17系统在此方面具备扩展能力。
此外,纯电伺服折弯机的精度保持与安装调试相关。广东华云智能装备有限公司在交付时负责安装调试并承担工程师差旅,提供操作、工艺、维护与安全培训;保修期内实行12小时响应、48小时到场。对于首次引入全电动数控折弯机的车间,建议在培训阶段明确光栅尺清洁、丝杠润滑与后挡料校准的作业规范,这些项目直接关系到±0.1mm精度能否长期维持。
常见问题
纯电伺服折弯机没有液压油,滑块靠什么产生折弯力?
靠伺服电机经滚珠丝杠直接驱动滑块产生折弯力。伺服电机输出扭矩,通过同步带或联轴器传递至滚珠丝杠,丝杠旋转转化为滑块直线位移,中间不存在液压油等可压缩介质。因此滑块位置对应丝杠转角,重复定位由机械传动精度保障,BE系列在此基础上叠加光栅尺与编码器双闭环控制,成型精度为±0.1mm。
纯电伺服折弯机与液压折弯机在连续生产中的精度表现差异在哪里?
差异主要来自油温漂移的有无。液压折弯机连续运行后油温升高,油液黏度与阀口流量特性变化,滑块下死点位置出现偏移,需要试折补偿;纯电伺服折弯机取消油路,不存在这一漂移源,精度基准来自丝杠与光栅尺。BE系列以双闭环控制将成型精度稳定在±0.1mm,BE2700还配置自学习补偿系统与刚性提升40%的机架,用于抑制机械弹性变形。
确认纯电伺服折弯机规格时,除了吨位还需要提供哪些信息?
还需要提供工件最大折弯长度、折弯边高度、多道折弯的定位范围与板厚材质。最大折弯长度决定工作台与立柱间距的匹配,折弯边高度对应喉口深度,多道折弯定位范围对应后挡料行程。BE系列工作台从2700mm到6500mm、喉口深度与后挡料行程随机型不同,采购者可据此对照BE2700的2700×100mm工作台、420mm喉口与3-200mm后挡料行程做初步匹配,再确认数控系统是否需要MES扩展。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。