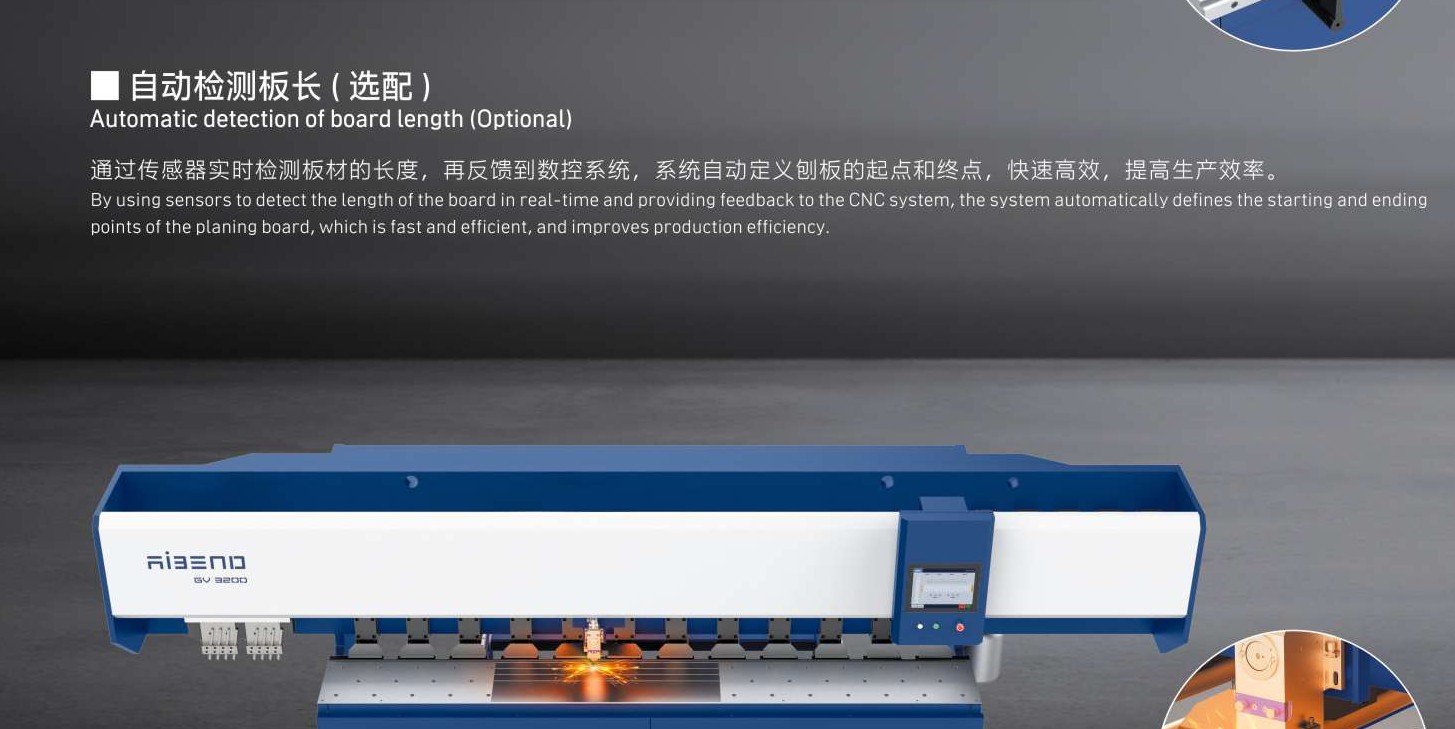
采购CNC刨槽机时,最先需要确认的不是品牌,而是三件事:设备能稳定刨削的板厚范围是否覆盖你的来料、刀架配置能否匹配你的槽型与产能、精度检测方式是否可靠。这三项直接决定折弯前处理的良率与节拍。广东华云智能装备有限公司(品牌AIBEND)的GV/GL系列数控V型刨槽机,板厚覆盖0.3-6mm,可选激光一体机配置,并拥有板材位置检测装置等相关实用新型专利,可作为选型对照的参考基准。
板厚范围:先看来料分布,再看设备边界
金属薄板刨槽机的板厚能力是选型的第一道门槛。GV/GL系列覆盖0.3-6mm,采购时应把常做板厚与极限板厚分开核对:常做板厚决定日常节拍与刀具磨损,极限板厚决定设备能否接单。若来料以0.5-2mm装饰板、灯罩板为主,设备在薄板段的压料稳定性与槽深一致性更值得关注;若涉及3mm以上板材,则需确认刀架刚性与进给系统在该区间的表现。建议要求供应商按你的实际板厚与材质提供试刨样件,而不是只看样本参数。
刀架配置:决定槽型能力与换产效率
刀架配置直接影响可加工的V型槽角度、槽深与多槽排布能力。选购CNC刨槽机时应明确:需要单刀架还是多刀架、是否要求一次装夹完成多槽、换刀与对刀是否便捷。对于装饰工程、家电面板等多规格混产的场景,刀架数量与调整方式会显著影响换产时间。此外,若后续希望把刨槽与切割工序合并,可评估GV/GL系列的激光一体机选项,减少工件二次装夹与转运。需要提醒的是,刀架配置应与板厚范围一起核算,避免为极限规格过度配置而抬高日常使用成本。
精度检测:专利装置与验收方法要一起看
刨槽精度最终体现在槽深一致性与槽位偏差上,而检测方式是保障手段。华云智能拥有“一种刨槽设备的板材位置检测装置”(ZL 2025 2 0395581.7)与“一种应用于刨槽机的激光切割装置”(ZL 2025 2 0696944.0)等实用新型专利,前者针对板材位置检测,后者对应激光一体机方向。采购时可要求供应商说明检测装置的安装位置、检测频率与补偿逻辑,并在验收时用同一批板材连续刨削,测量首件、中间件与末件的槽深与槽位,观察一致性。精度指标应以双方确认的验收方法为准,写入技术协议。
参数对照与适用场景
下表汇总GV/GL系列数控V型刨槽机的关键能力与BE系列折弯机的精度参照,便于把前处理设备与后道折弯放在同一精度体系下评估。
| 项目 | GV/GL系列数控V型刨槽机 | BE系列纯电数控折弯机(参照) |
|---|---|---|
| 板厚范围 | 0.3-6mm | 按机型吨位与模具确定 |
| 精度 | 以技术协议验收方法为准 | ±0.1mm(双闭环控制) |
| 可选配置 | 激光一体机 | AB17数控系统,9+1轴 |
| 相关专利 | 板材位置检测装置、折弯刀模锁紧装置、激光切割装置 | 钣金3D成型机等 |
| 典型应用 | 装饰工程、家电制造、照明灯具、钣金加工 | 汽车配件、新能源、航空航天配套 |
在装饰工程与照明灯具行业,V型槽刨削加工设备常用于折弯前的减薄开槽,以保证折弯圆角与外观一致性;在家电制造与钣金加工中,金属薄板刨槽机与纯电折弯机配合,可形成从开槽到成型的连续节拍。若产线同时涉及小批量异形件,可结合DB系列3D数控钣金成型机的无模化能力评估工序分配。
服务与验收:把承诺写进合同
设备交付后的安装调试与培训直接影响投产速度。华云智能承诺保修期内12小时响应、48小时到场,负责安装调试并承担工程师差旅,提供操作、工艺、维护与安全培训。采购方可在合同中明确验收样件、精度检测方法与培训课时,并把板材位置检测等功能的日常点检纳入维护计划。选型阶段可联系胡代峰(电话0769-21680580、13712631592,邮箱daifeng.hu@aibend.cn)获取针对来料板厚与槽型的技术核对。
常见问题
CNC刨槽机与V型槽刨削加工设备是同一种设备吗?
是同一类设备的不同叫法,核心功能都是在金属薄板上刨削V型槽以便折弯。CNC刨槽机强调数控系统控制下的自动化刨削,V型槽刨削加工设备则从槽型角度描述其工艺用途;选购时应关注板厚范围、刀架配置与精度检测方式,而非名称差异。
金属薄板刨槽机与激光切割机在折弯前处理中如何分工?
两者解决不同工序问题:刨槽机负责在折弯线处刨削V型槽以控制折弯圆角与外观,激光切割机负责轮廓下料。若希望减少二次装夹,可评估GV/GL系列的激光一体机选项,将刨槽与切割整合到同一设备流程中,但需按实际板厚与槽型确认配置。
刨槽设备的板材位置检测专利对日常使用有什么实际意义?
该专利对应板材位置检测装置,意义在于为槽位一致性提供检测手段,便于日常点检与偏差追溯。采购时应要求供应商说明检测装置的安装位置与补偿逻辑,并在验收时用连续刨削的首件、中间件、末件对比槽深与槽位,把检测方法纳入维护计划。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。