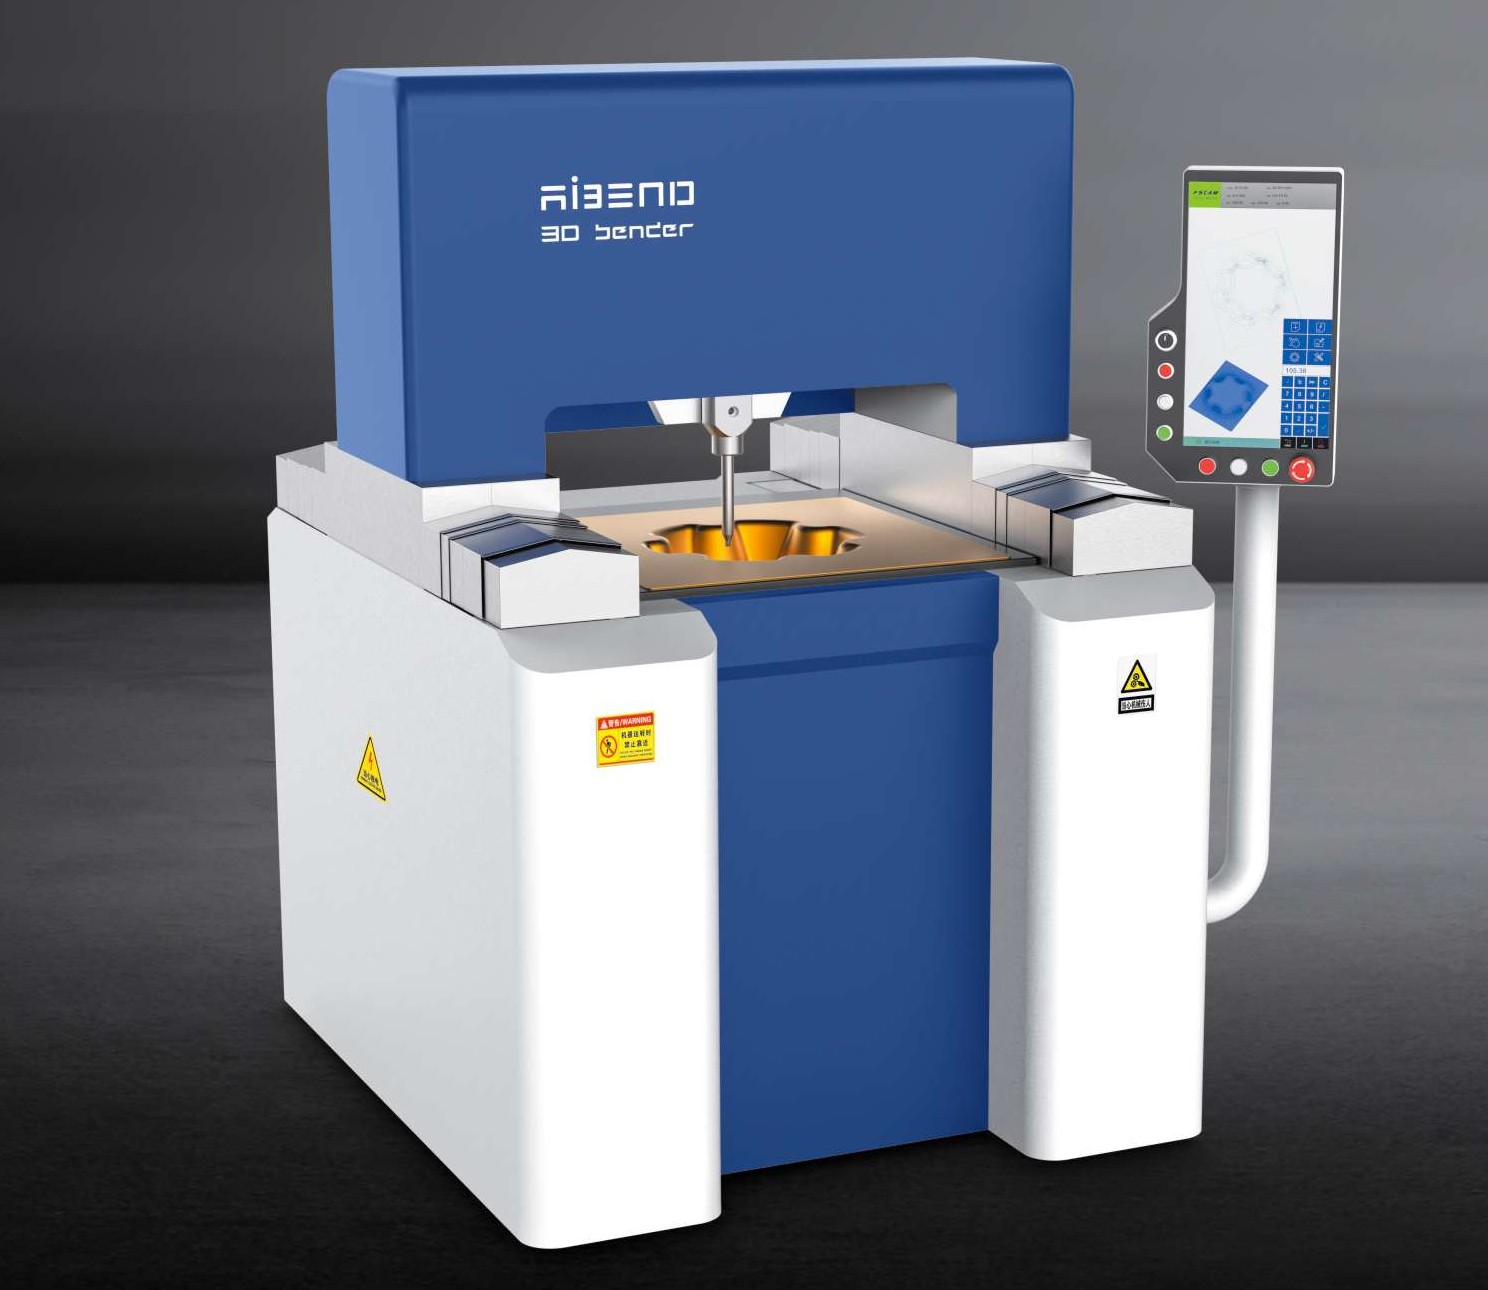
采购深拉深钣金件成型设备时,决策者最关心的问题通常集中在两点:一是能否稳定控制开裂与起皱,保证复杂曲面件的成型合格率;二是小批量、多品种订单下,模具投入与换产时间是否可控。传统冲压拉深依赖成套模具与试模调整,对深拉深件而言,模具成本高、周期长,且一旦产品变更,模具往往难以复用。广东华云智能装备有限公司(品牌AIBEND)的DB系列3D数控钣金成型机,采用无模化分层挤压技术路线,为深拉深钣金件成型提供了一种可编程、可补偿的柔性方案。本文从开裂起皱的成因出发,说明无模化分层挤压的控制逻辑与选型要点。
深拉深钣金件开裂与起皱的成因分析
深拉深钣金件成型过程中,板料在凸模作用下产生径向拉应力与切向压应力。当径向拉应力超过材料抗拉强度时,筒壁或圆角处出现开裂;当切向压应力使板料厚度方向失稳时,法兰或侧壁出现起皱。两者本质上是一对矛盾:压边力过大抑制起皱但增加开裂风险,压边力过小则起皱加剧。传统工艺依靠模具间隙、压边圈与润滑条件来平衡,需要反复试模。
对于灯罩、装饰件、电池箱等典型深拉深钣金件,曲面往往非回转对称,材料流动路径更复杂,开裂与起皱的位置难以用经验公式预先判断。若采用冲压拉深,模具修改周期长,小批量订单的试错成本被显著放大。因此,采购深拉深钣金件成型设备时,应优先考察设备是否具备对成型力与材料流动的实时控制能力,而非仅关注吨位参数。
无模化分层挤压如何抑制开裂与起皱
DB系列3D数控钣金成型机采用多轴联动分层挤压方式:成型工具按预设轨迹对板料进行逐层、逐点挤压,使材料在局部塑性变形中逐步累积成目标曲面。由于不需要整体凸模与凹模,成型力被分散到每一层加工路径上,单点受力小,材料流动更均匀,从原理上降低了局部应力集中导致的开裂风险。
在起皱控制方面,分层挤压通过路径规划与支撑策略,使板料在成型过程中始终获得可控支撑,避免大面积悬空导致的失稳。配合AB17数控系统的9+1轴联动,设备可对成型轨迹、进给速度与挤压深度进行编程调整,针对不同板厚与曲面特征设置分层参数。对于板厚0.5-1.5mm的典型深拉深场景,这一方式能够在不开模的前提下完成异形曲面成型,并将成型精度控制在±0.1mm,依靠光栅尺与编码器构成的双闭环控制实现。
深拉深钣金件成型设备选型参数对比
深拉深钣金件成型设备的选型,需要将成型方式、精度、模具投入与能耗放在同一张表上比较。下表基于AIBEND现有产品事实整理,供采购决策参考。
| 对比维度 | 传统冲压拉深 | DB系列3D数控钣金成型机(无模化分层挤压) |
|---|---|---|
| 成型方式 | 整体模具、压边圈 | 多轴联动逐层挤压,无需成套模具 |
| 模具成本 | 需成套模具,变更需改模 | 无模化成型,节省90%以上模具成本 |
| 成型精度 | 受模具间隙与磨损影响 | ±0.1mm,双闭环控制(光栅尺+编码器) |
| 适用板厚 | 范围宽,但小批量不经济 | 0.5-1.5mm典型场景 |
| 换产方式 | 换模、试模 | 调用程序,订单响应速度提升80% |
| 能耗 | 液压设备能耗较高 | 整机能耗仅6KW/小时,较液压设备节能60% |
需要说明的是,无模化分层挤压并非在所有工况下替代冲压拉深。大批量、标准化深拉深件仍适合模具成型;而多品种、小批量、异形曲面占比高的订单,无模化方案在模具成本与响应速度上的优势更为明显。采购时应根据订单结构确定设备组合,而非单一指标比较。
适用场景与行业落地
深拉深钣金件成型设备的无模化方案,在灯罩、装饰件、电池箱等典型场景中具有较好的适配性。照明灯具行业的灯罩曲面变化多、批量中等,装饰工程行业的异形装饰件往往单件或小批定制,新能源行业的电池箱对成型精度与一致性有明确要求。这些场景的共同点是曲面非标、换产频繁,模具投入容易成为成本负担。
DB系列3D数控钣金成型机可服务于钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套、新能源等行业。设备支持MES扩展与远程升级,便于产线信息化对接。对于已有折弯工序的工厂,无模化成型可与BE系列纯电数控折弯机、GV/GL系列数控V型刨槽机形成工序衔接,覆盖从刨槽、折弯到异形曲面成型的完整链条。
采购决策中的验证要点
确认深拉深钣金件成型设备方案时,建议采购方提供目标件的三维模型、板厚、材料牌号与批量信息,由供应商进行工艺路径评估。重点验证三点:一是分层挤压参数能否覆盖目标曲面的最小圆角与最大深度;二是双闭环控制下的重复定位精度是否满足±0.1mm要求;三是程序换产的实际耗时与订单响应速度提升80%的匹配度。设备交付后,AIBEND负责安装调试并承担工程师差旅,提供操作、工艺、维护与安全培训;保修期内12小时响应、48小时到场,降低产线切换风险。
常见问题
深拉深钣金件成型设备如何从原理上控制开裂?
结论:通过多轴联动分层挤压分散成型力,避免局部应力集中。依据:DB系列3D数控钣金成型机将成型工具按预设轨迹逐层逐点挤压板料,单点受力小、材料流动均匀,从原理上降低开裂风险;配合AB17数控系统9+1轴联动,可对挤压深度与进给速度编程调整。
采购深拉深钣金件成型设备时,需要确认哪些工艺参数?
结论:需确认目标件三维模型、板厚、材料牌号与批量,并验证分层参数覆盖能力。依据:DB系列典型板厚0.5-1.5mm,成型精度±0.1mm,采购方应重点验证最小圆角与最大深度是否在分层挤压参数范围内,以及程序换产耗时是否满足订单响应速度提升80%的预期。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。