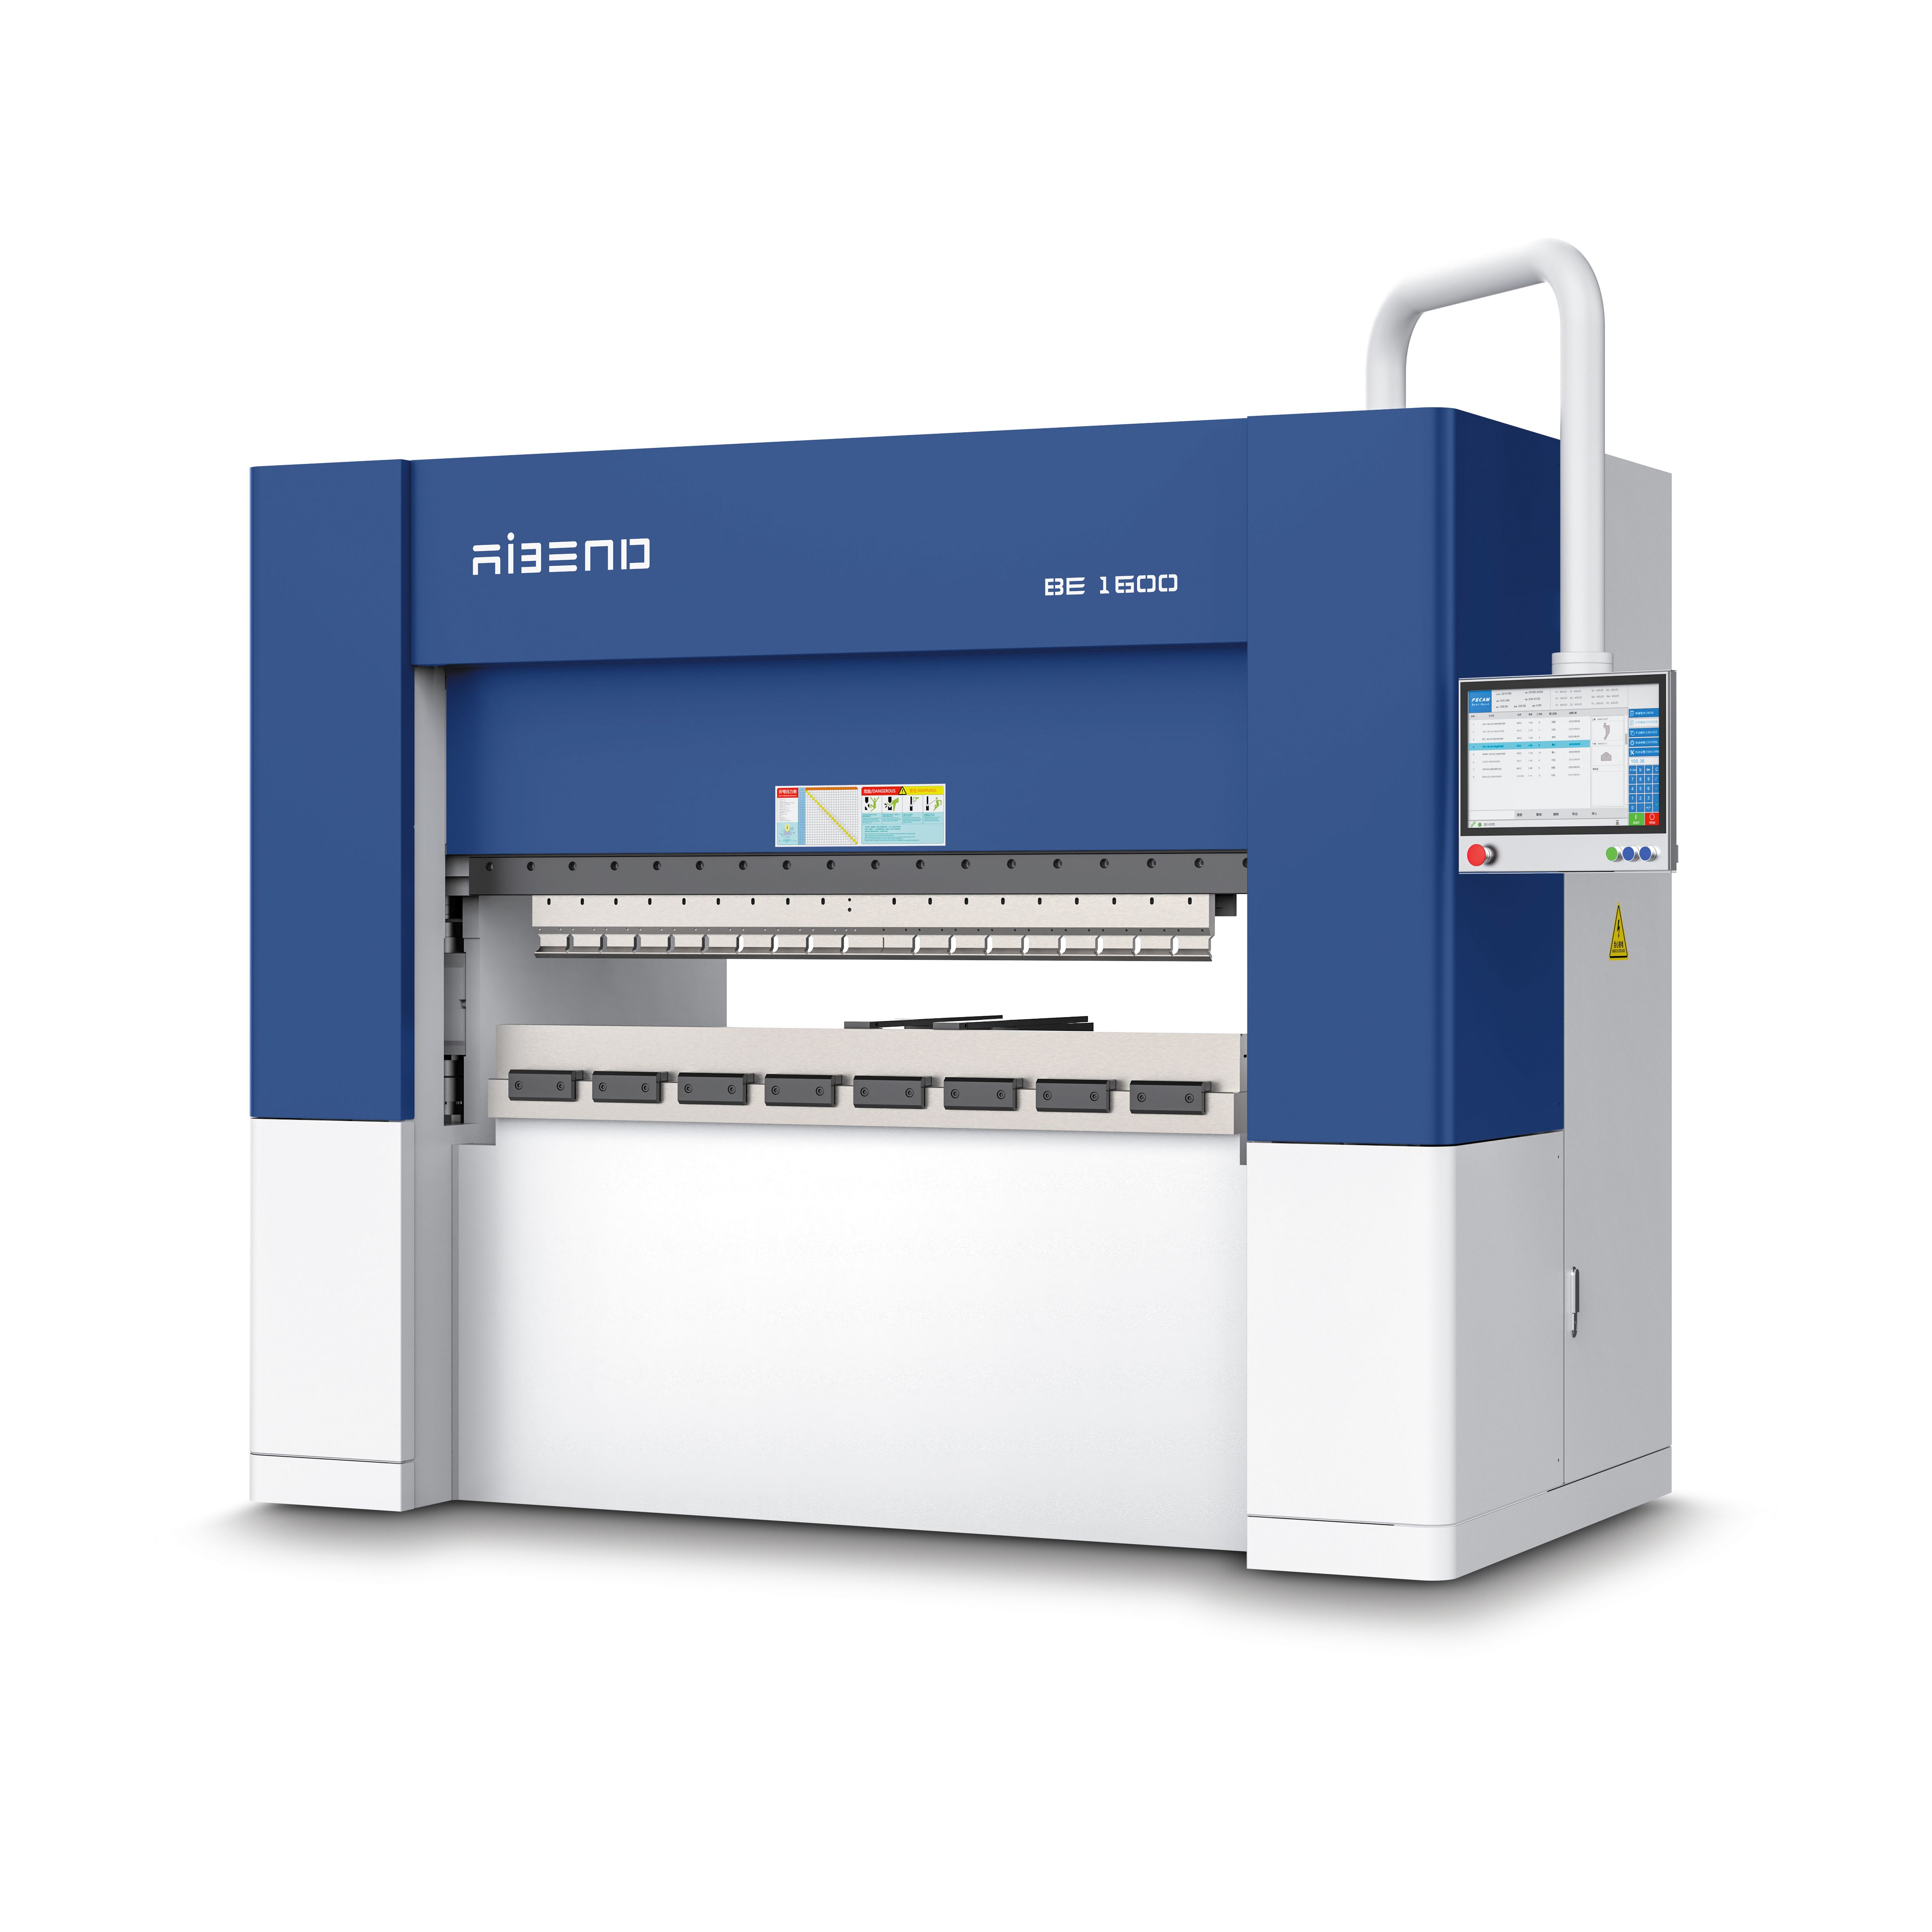
采购高精度纯电折弯设备时,决策者最关心的问题往往不是出厂精度,而是设备在连续生产数月甚至数年后,精度是否依然稳定。双闭环控制折弯机给出的答案是:成型精度±0.1mm,且这一指标依托光栅尺与编码器的双重反馈和自学习补偿机制,具备长期保持能力。广东华云智能装备有限公司(品牌AIBEND)在BE系列纯电数控折弯机上采用双闭环控制架构,本文从原理、补偿机制与工程验证三个层面展开解析。
双闭环控制折弯机的工作原理:光栅尺与编码器如何协同
传统折弯机的精度控制多依赖单一反馈源,或仅检测电机端编码器,或仅依赖机械限位。双闭环控制折弯机的核心在于同时引入两个独立的反馈维度:电机端编码器实时监测伺服电机的转角与转速,构成速度内环;滑块位置由光栅尺直接测量,构成位置外环。两个闭环在AB17数控系统中协同运算,位置外环的测量值直接反映滑块的实际位移,而非通过电机转角间接推算。
这种架构的价值在于消除传动链误差。丝杠间隙、同步带弹性变形、机架受力微变形等因素,在单闭环系统中会被折算为位置偏差;而光栅尺直接安装于滑块运动路径上,测量的是最终执行端的真实位置。AB17数控系统(9+1轴)通过Ethercat总线以高速周期读取光栅尺与编码器数据,实时修正滑块位置指令,使成型精度稳定在±0.1mm。对于高精度纯电折弯设备而言,双闭环控制不是附加功能,而是精度指标得以成立的基础架构。
±0.1mm长期精度稳定:从出厂精度到过程精度
出厂精度可以通过激光干涉仪校准获得,但长期精度稳定取决于设备对温升、磨损与负载变化的抵抗能力。双闭环控制折弯机的优势体现在三个层面:
- 热变形抑制:纯电伺服驱动没有液压油温升问题,整机能耗仅6KW/小时(主电机45KW),发热源少且集中。光栅尺反馈使系统能够感知机架与滑块因连续工作产生的微小热伸长,并在位置指令中实时扣除。
- 传动磨损补偿:随着丝杠与导轨磨损,单闭环系统的位置偏差会逐渐累积。双闭环系统中光栅尺直接测量滑块位置,传动链磨损不改变最终测量基准,精度衰减路径被切断。
- 负载扰动抑制:折弯过程中板材反作用力随材料批次与厚度波动,编码器速度内环快速响应负载变化,光栅尺位置外环确保滑块到位精度不受影响。
BE2700机架刚性提升40%,配合双闭环控制,在600KN公称压力下进行2700mm工作台折弯时,滑块位置精度仍可保持在±0.1mm。这种过程精度的稳定性,是高精度纯电折弯设备在汽车配件、家电制造等批量场景中被采用的关键理由。
自学习补偿机制:让设备越用越准的工程逻辑
双闭环控制解决了“测得到”的问题,自学习补偿机制则解决“补得准”的问题。BE2700配备的自学习补偿系统,其逻辑是在每次折弯循环中记录滑块实际位置与目标位置的偏差,以及折弯力、板材厚度、环境温度等关联参数,通过算法建立偏差模型。当相同或相似工况再次出现时,系统提前在位置指令中叠加补偿量,而非等到偏差发生后再修正。
这一机制对多品种小批量生产尤为重要。不同批次板材的屈服强度存在差异,折弯回弹量随之变化。自学习补偿系统在试折阶段采集回弹数据,后续同批次生产自动调用补偿参数,减少试折次数与调机时间。AB17数控系统支持MES扩展与远程升级,补偿模型可随软件迭代持续优化,使双闭环控制折弯机在长期使用中保持精度一致性。
BE系列高精度纯电折弯设备参数与适用场景
双闭环控制与自学习补偿机制在BE系列多款机型上实现,覆盖从1600KN到10000KN的公称压力范围,精度指标统一为±0.1mm。以下为部分机型的关键参数对比:
| 型号 | 公称压力 | 工作台mm | 立柱间距 | 精度 | 特点 |
|---|---|---|---|---|---|
| BE1600 | 1600KN | 4000×120 | 3800mm | ±0.1mm | 纯电伺服驱动,双闭环光栅尺 |
| BE2700 | 600KN | 2700×100 | 2400mm | ±0.1mm | 智能拼刀+秒级换模+扫码编程+9+1轴AB17系统 |
| BE3512 | 3500KN | 4000×150 | 3800mm | ±0.1mm | 大吨位重型折弯 |
| BE6025 | 6000KN | 6000×200 | 5800mm | ±0.1mm | 重载200mm喉口 |
BE2700作为智能拼刀折弯机的代表,在双闭环控制基础上集成扫码编程与秒级换模功能,适合多品种小批量订单。其快下/回程速度200mm/s、工作速度8-80mm/s,后挡料行程3-200mm,伺服轴9+1,外形尺寸3075×1600×2500mm。对于灯罩、装饰件、电池箱等薄板成型场景,DB系列3D数控钣金成型机提供无模化柔性成型方案,板厚0.5-1.5mm典型应用,与BE系列形成工序互补。
双闭环控制折弯机的适用行业覆盖钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套与新能源。在这些领域中,±0.1mm的成型精度直接影响装配间隙、焊接质量与外观一致性。广东华云智能装备有限公司为BE系列提供安装调试、操作与工艺培训,保修期内12小时响应、48小时到场,确保高精度纯电折弯设备在交付后持续处于精度受控状态。
常见问题
双闭环控制折弯机的两个闭环分别指什么?
两个闭环分别指速度内环和位置外环。速度内环由电机端编码器实时监测伺服电机转角与转速,位置外环由光栅尺直接测量滑块实际位移。AB17数控系统协同两个反馈源,位置外环的测量值不经过传动链折算,因此能消除丝杠间隙与机架变形带来的误差,使成型精度达到±0.1mm。
双闭环控制折弯机与单闭环折弯机在精度保持上有什么差异?
核心差异在于长期精度衰减路径是否被切断。单闭环系统依赖电机编码器间接推算滑块位置,传动链磨损会逐渐累积为位置偏差;双闭环控制折弯机以光栅尺直接测量滑块位置,传动磨损不改变测量基准,配合自学习补偿机制,精度在连续生产中保持±0.1mm。BE2700机架刚性提升40%,进一步支撑这一指标。
自学习补偿机制需要人工设置参数吗?
不需要人工建立补偿模型。自学习补偿系统在每次折弯循环中自动记录滑块实际位置与目标位置的偏差,以及折弯力、板材厚度等关联参数,通过算法建立偏差模型。当相似工况再次出现时,系统提前在位置指令中叠加补偿量。AB17数控系统支持远程升级,补偿模型可随软件迭代优化,操作人员只需按标准流程完成试折与批次确认。
双闭环控制折弯机的售后维护如何保障精度长期稳定?
精度长期稳定依赖定期校准与快速服务响应。广东华云智能装备有限公司为BE系列提供安装调试并承担工程师差旅,同时提供操作、工艺、维护与安全培训。保修期内12小时响应、48小时到场,可对光栅尺清洁度、编码器信号与补偿模型进行现场核查。整机能耗仅6KW/小时,无液压油更换环节,维护项目集中于反馈元件与传动部件,有助于精度长期受控。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。