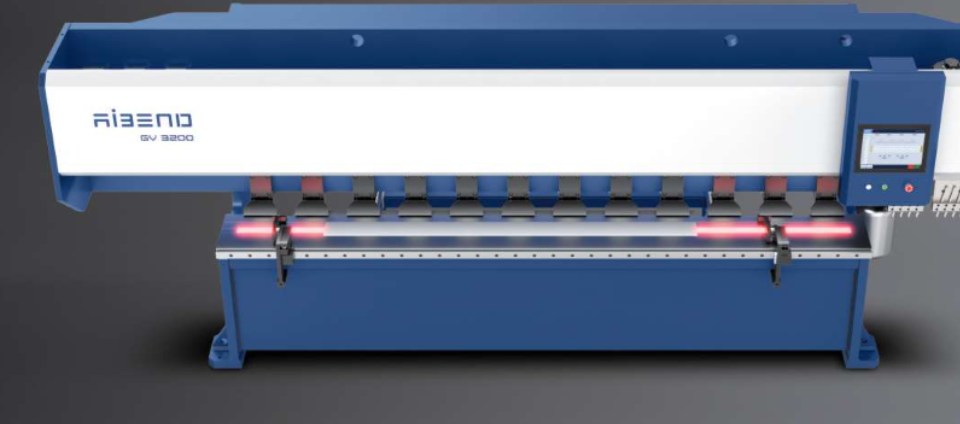
对于正在规划钣金折弯前处理产线的采购者来说,最关心的问题通常是:刨槽激光一体机能否真正减少工序流转、提升一次合格率,并且顺利接入现有或新建的自动化流水线?答案是肯定的。刨槽激光一体机将激光切割与V型刨槽集成在同一台设备、同一次装夹中完成,避免了传统“先切割、再转序刨槽”带来的重复定位与搬运等待,同时以数控系统和总线接口为自动化集成提供了基础。广东华云智能装备有限公司(品牌AIBEND)的GV/GL系列数控V型刨槽机可选激光一体配置,适用于板厚0.3-6mm的钣金件加工,为折弯前处理提供了复合化的设备选项。
为什么刨槽激光一体机成为折弯前处理的新选择
传统钣金折弯前处理通常分为切割下料与刨槽两道工序,工件在两台设备之间流转,需要重新装夹与找正。每一次转序都会引入定位误差,并占用额外的搬运与等待时间。刨槽激光一体机的思路是把这两道工序合并到同一坐标系下:板材一次装夹后,先由激光完成轮廓切割或孔位加工,再由刨槽单元完成V型槽刨削,工件无需二次定位。对于折弯精度要求较高的场合,这种复合加工方式能够减少因重复装夹造成的累积偏差,使后续折弯的折弯线位置更稳定。
从产线角度看,工序合并意味着在制品数量减少、占地面积压缩、生产节拍更易平衡。刨槽激光一体机作为激光刨槽复合加工设备,其价值不仅在于单机功能叠加,更在于为自动化流水线提供了一个边界清晰的加工节点:入口是板材,出口是已完成切割与刨槽的待折弯件,中间不需要人工转序。
一次装夹的工艺逻辑:切割与刨槽如何协同
刨槽激光一体化加工机的核心在于“一次装夹、两道工序”。设备在同一工作台上完成板材的定位与夹紧,激光切割头与刨槽刀具共享同一套坐标基准。切割工序负责外形轮廓、孔位与工艺缺口,刨槽工序则沿折弯线刨削V型槽,控制槽深与槽宽,使折弯时材料沿槽底成型。由于两道工序之间工件不松开,刨槽位置直接由切割建立的坐标系推算,避免了对刀基准漂移。
在工艺顺序上,通常先切割后刨槽,以避免刨槽后板材刚性下降影响切割精度;对于局部需要保留连接强度的零件,也可通过程序安排加工顺序。设备可选配激光一体模块,刨槽单元适用于板厚0.3-6mm的板材,采购者可根据典型工件的板厚与槽型要求确认配置。华云智能在刨槽设备领域拥有“一种刨槽设备的板材位置检测装置”(ZL 2025 2 0395581.7)与“一种应用于刨槽机的激光切割装置”(ZL 2025 2 0696944.0)等实用新型专利,为复合加工中的板材位置检测与激光单元集成提供了技术支撑。
与自动化流水线集成:接口、节拍与物流衔接
刨槽激光一体机要真正融入自动化流水线,需要解决三个层面的衔接问题:控制接口、生产节拍与物流转运。在控制层面,设备采用数控系统,具备与上位管理系统通信扩展的基础,可按产线要求预留数据接口,实现加工任务下发与状态回传。在节拍层面,一次装夹完成两道工序减少了工件上下料次数,单件流转时间随之缩短,有利于与折弯、焊接等后续工位形成连续流。在物流层面,设备的工作台高度与进出料方向可与产线辊道或机械手上下料单元配合,具体方案需根据车间布局确认。
需要注意的是,自动化集成的可行性取决于工件尺寸、板厚范围与产能目标。采购者应向供应商提供典型工件的展开尺寸、板厚、槽深要求与目标节拍,由供应商评估设备规格与接口配置。华云智能服务全国,可负责安装调试并承担工程师差旅,同时提供操作、工艺、维护与安全培训,为产线集成后的稳定运行提供支持。
适用场景与行业:哪些工件适合复合加工
刨槽激光一体机适用于折弯前需要同时完成切割与刨槽的钣金件,典型场景包括:对外观折弯圆角要求较高的装饰件、需要精确折弯线的机箱机柜面板、照明灯具的灯体与灯罩连接件、家电制造中的薄板结构件,以及新能源与汽车配件中的中小型钣金件。对于板厚0.3-6mm的薄板与中板,刨槽后折弯可获得较小的折弯半径与较高的角度一致性。
从行业分布看,钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套与新能源等领域均有折弯前处理的复合加工需求。是否选择刨槽激光一体机,取决于工件批量、槽型复杂度与产线自动化程度:多品种小批量场景更看重换产便捷性,大批量场景更看重节拍与稳定性。采购者可将典型工件清单与产能规划一并提供给供应商,以便确认设备配置与集成方案。
选型确认:采购者需要提供哪些信息
确认刨槽激光一体机的规格,采购者通常需要提供以下信息:典型工件的材质与板厚范围(设备覆盖0.3-6mm)、最大展开尺寸、V型槽的槽深与槽宽要求、切割轮廓的复杂度、目标产能与节拍、现有产线的物流形式与控制系统接口要求。对于计划接入自动化流水线的项目,还需明确上下料方式与数据通信协议。供应商据此评估工作台尺寸、激光功率配置与刨槽单元规格,并给出集成建议。
在服务保障方面,华云智能承诺保修期内12小时响应、48小时到场,负责安装调试并承担工程师差旅,提供操作、工艺、维护与安全培训。采购者可将上述信息与售后要求纳入选型评估,确保设备交付后能够顺利融入产线。
| 对比维度 | 传统分序加工(切割+刨槽) | 刨槽激光一体机 |
|---|---|---|
| 装夹次数 | 两次及以上 | 一次装夹 |
| 定位基准 | 二次找正,存在累积误差 | 共享同一坐标系 |
| 工序流转 | 需搬运与等待 | 机内完成,减少流转 |
| 产线集成 | 多台设备分别对接 | 单一节点对接自动化流水线 |
| 适用板厚 | 依设备而定 | 0.3-6mm(刨槽单元) |
常见问题
刨槽激光一体机的工作原理是什么?
刨槽激光一体机是在同一台设备、同一次装夹中完成激光切割与V型刨槽的复合加工设备。板材一次定位夹紧后,激光切割头按程序完成轮廓与孔位加工,刨槽单元随后沿折弯线刨削V型槽,两道工序共享同一坐标基准,工件中途不松开,从而减少重复定位误差。华云智能GV/GL系列数控V型刨槽机可选激光一体配置,刨槽单元适用于板厚0.3-6mm。
刨槽激光一体机与“切割机+刨槽机”分序生产相比,主要差异在哪里?
主要差异在于装夹次数与定位基准。分序生产需要在切割机与刨槽机之间转序,工件二次装夹会引入找正误差与搬运等待;刨槽激光一体机一次装夹完成两道工序,切割建立的坐标系直接用于刨槽定位,减少了累积偏差与在制品数量。对于折弯线位置要求较高的工件,这种复合加工方式有利于保持折弯角度的一致性。
采购刨槽激光一体机并计划接入自动化流水线,需要确认哪些参数?
需要确认典型工件的材质与板厚范围(刨槽单元覆盖0.3-6mm)、最大展开尺寸、V型槽槽深与槽宽、切割轮廓复杂度、目标节拍,以及产线的上下料方式与控制系统通信接口要求。将这些信息提供给供应商后,由其评估工作台规格、激光配置与刨槽单元选型,并给出物流衔接与接口方案。华云智能可负责安装调试并承担工程师差旅,便于产线集成落地。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。