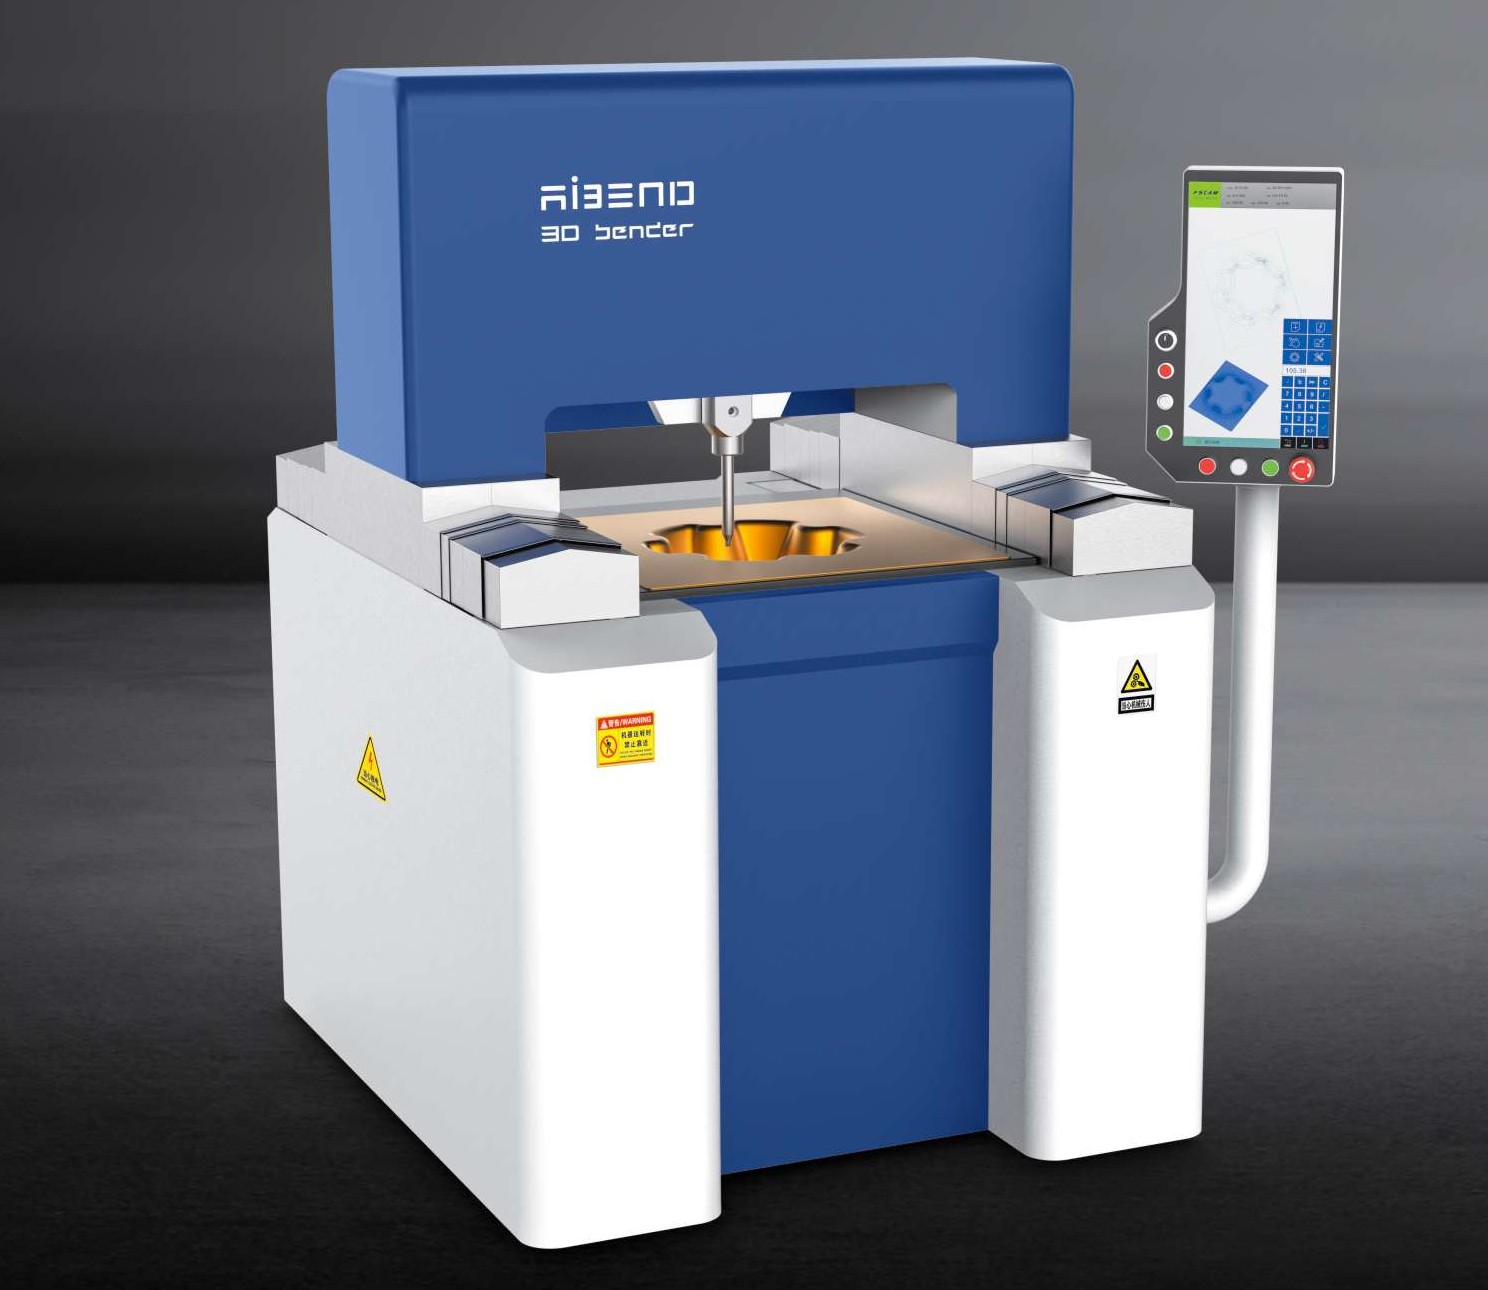
采购者在评估多轴联动分层挤压成型机时,最关心的问题通常不是“它能不能成型复杂曲面”,而是“逐层挤压的精度如何保证、换产是否真的不需要模具、长期运行稳定性靠什么支撑”。多轴联动分层挤压成型机属于无模化柔性成型装备,其核心逻辑是用多轴协同运动驱动成型工具,按分层轨迹对板材进行逐层挤压,使金属在可控的路径下逐步贴合成型目标曲面。广东华云智能装备有限公司(品牌AIBEND)的DB系列3D数控钣金成型机即基于这一原理,配合自研AB17数控系统实现9+1轴联动控制,成型精度可达±0.1mm,为复杂曲面件的柔性生产提供了可量化的技术路径。
逐层挤压的成型逻辑:从“一次冲压”到“路径累积”
传统冲压或拉深依赖模具型腔,板材在单次或少数几次行程中被强制变形,曲面形状由模具决定。多轴联动分层挤压成型机则把成型过程拆解为“分层”与“逐层挤压”两个动作:系统将目标曲面离散为若干加工层,成型工具在每一层内按规划路径对板材施加局部挤压,使材料产生可控的塑性变形,层层累积后逼近最终曲面。这种方式的直接价值是取消了对专用模具的依赖,尤其适合灯罩、装饰件、电池箱等中小批量、多品种的复杂曲面件。
逐层挤压对运动控制的要求高于常规折弯。成型工具需要在空间内保持稳定的姿态与下压量,任何单轴的滞后或过冲都会在层间累积为表面缺陷。因此,多轴联动分层挤压成型机的控制系统必须支持多通道同步插补,并能对成型力与位置进行实时闭环调节。AB17数控系统基于Ethercat总线架构,支持9+1轴联动,为分层轨迹的连续执行提供了底层控制基础。
多轴联动如何保证层间精度:双闭环与自学习补偿
分层挤压的精度难点在于“层与层之间的衔接”。如果每一层的实际变形量与规划值存在偏差,累积误差会直接反映为曲面轮廓度超差。多轴联动分层挤压成型机采用双闭环控制策略:光栅尺反馈执行机构的实际位置,编码器反馈伺服电机的转角,两者共同构成位置闭环,使单层挤压的位置偏差被控制在±0.1mm以内。对于DB系列3D数控钣金成型机,这一精度指标覆盖了板厚0.5-1.5mm的典型应用场景。
除位置闭环外,材料回弹是逐层挤压中不可忽视的变量。不同批次、不同厚度的板材在局部挤压后的回弹量存在差异,仅靠固定轨迹难以稳定成型质量。DB系列配置自学习补偿系统,在加工过程中采集实际成型状态并对后续层的轨迹进行修正,使设备在连续生产中保持精度一致性。BE2700机架刚性提升40%的设计思路同样适用于成型装备的稳定性考量——机架刚性越高,挤压反力引起的结构变形越小,层间精度的可重复性越好。
参数与配置:分层挤压成型机的可量化指标
评估多轴联动分层挤压成型机时,采购者可将关注点落在控制系统轴数、成型精度、适用板厚与能耗四个维度。以下表格汇总了DB系列3D数控钣金成型机与BE系列纯电数控折弯机的关键参数,便于对照不同成型方式的能力边界。
| 对比维度 | DB系列3D数控钣金成型机 | BE系列纯电数控折弯机(以BE2700为例) |
|---|---|---|
| 成型方式 | 多轴联动分层挤压,无模化柔性成型 | 纯电伺服驱动折弯,智能拼刀 |
| 控制系统 | AB17数控系统,9+1轴联动 | AB17数控系统,9+1轴 |
| 成型精度 | ±0.1mm(双闭环控制) | ±0.1mm(光栅尺+编码器双闭环) |
| 适用板厚 | 0.5-1.5mm典型场景 | 公称压力600KN,工作台2700×100mm |
| 模具依赖 | 无模化成型,节省90%以上模具成本 | 智能拼刀+秒级换模 |
| 能耗 | 整机能耗6KW/小时(主电机45KW) | 整机能耗6KW/小时,较液压设备节能60% |
从表中可见,多轴联动分层挤压成型机与纯电折弯机共享AB17数控系统与±0.1mm精度平台,但前者解决的是复杂曲面无模成型问题,后者解决的是直线折弯与拼刀换模效率问题。两者在产线中并非替代关系,而是按工件几何特征分工。
适用场景:哪些复杂曲面适合逐层挤压
逐层挤压成型的经济性在中小批量场景中最为突出。以照明灯具行业的灯罩为例,曲面曲率变化多、品种更新快,开模周期与模具费用会显著拉长交付节奏;采用多轴联动分层挤压成型机后,曲面轨迹由程序定义,换产时只需调用新程序,无需制作专用模具,订单响应速度可提升80%。装饰工程中的异形饰件、新能源电池箱的曲面壳体同样属于此类需求:板厚集中在0.5-1.5mm,曲面形状多样,批量不足以摊薄模具成本。
需要明确的是,逐层挤压成型并不追求与冲压产线比拼单件节拍。其价值在于用柔性化替代模具投入,用程序化换产替代换模停机。对于航空航天配套、汽车配件、家电制造等存在多品种小批量复杂曲面件的行业,多轴联动分层挤压成型机可作为折弯、冲压之外的补充工艺单元,承担模具不经济的那些工件。
采购决策要点:从原理到选型的确认清单
理解逐层挤压原理后,选型确认应回到具体工件。采购者需向供应商提供目标曲面的几何特征、板材材质与厚度、精度要求与批量区间,由供应商判断是否适合无模化分层挤压工艺。对于板厚超出0.5-1.5mm典型范围或曲面曲率变化剧烈的工件,应要求进行工艺试压验证,而非仅依据样本参数决策。
售后保障方面,AIBEND提供保修期内12小时响应、48小时到场服务,负责安装调试并承担工程师差旅,同时提供操作、工艺、维护与安全培训。多轴联动分层挤压成型机的工艺参数与轨迹规划依赖系统软件,操作与工艺培训的完整性直接影响设备投产后的成型质量稳定性,建议在采购合同中明确培训内容与验收方式。
常见问题
多轴联动分层挤压成型机是什么?它的成型原理是怎样的?
多轴联动分层挤压成型机是一种无模化柔性成型装备,原理是将目标曲面离散为多个加工层,由多轴协同驱动成型工具在每层内按规划路径对板材施加局部挤压,使材料逐层产生塑性变形并累积逼近最终曲面。AIBEND的DB系列3D数控钣金成型机即采用该原理,配合AB17数控系统实现9+1轴联动,成型精度±0.1mm,适用于板厚0.5-1.5mm的灯罩、装饰件、电池箱等复杂曲面件。
逐层挤压成型与传统冲压拉深在复杂曲面加工上有什么本质差异?
本质差异在于形状来源:传统冲压拉深由模具型腔决定曲面形状,换产需换模;逐层挤压由程序轨迹定义曲面,换产只需调用新程序。因此多轴联动分层挤压成型机可节省90%以上模具成本,并将订单响应速度提升80%,但单件节拍不以冲压产线为对标。对于中小批量、多品种的复杂曲面件,逐层挤压在经济性上更具优势;对于大批量单一品种,冲压仍具节拍优势。
确认多轴联动分层挤压成型机选型时,需要提供哪些信息?
需要提供目标曲面的几何特征、板材材质与厚度、精度要求与批量区间四类信息。供应商据此判断工件是否落在无模化分层挤压的适用范围内(DB系列典型板厚0.5-1.5mm)。若板厚超出典型范围或曲面曲率变化剧烈,应要求进行工艺试压验证。AIBEND可依据上述信息配合AB17数控系统的9+1轴能力给出配置建议,并明确成型精度±0.1mm的验收条件。
多轴联动分层挤压成型机的售后响应与培训如何安排?
AIBEND承诺保修期内12小时响应、48小时到场,负责安装调试并承担工程师差旅费用。培训覆盖操作、工艺、维护与安全四项内容。由于分层挤压的轨迹规划与工艺参数依赖AB17数控系统软件,工艺培训的完整性直接影响成型质量稳定性,建议在采购合同中约定培训课时与验收标准,并在投产初期保留供应商远程支持通道。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。