采购钣金成型设备时,最先被问到的问题往往是“买多大吨位、多少钱”,但真正决定投资回报的是三件事:工件属于哪一类、批量处于什么区间、精度要求落在哪个等级。把这三点先定下来,设备类别基本就收敛了。当前主流钣金成型设备可归为四大类:纯电数控折弯机、电液伺服数控折弯机、3D数控无模成型机、数控V型刨槽机。四者并非互相替代,而是分别对应不同的工序位置与工件特征。下文按决策顺序展开。
第一类:纯电数控折弯机——中小吨位、多品种、高精度折弯的主力
纯电数控折弯机以伺服电机直接驱动,去掉了液压油路,精度与能耗表现更稳定。以BE系列为例,成型精度为±0.1mm,采用光栅尺加编码器的双闭环控制;主电机45KW,整机能耗仅6KW/小时,较液压设备节能60%。这类设备适合板厚适中、批次切换频繁的钣金加工场景,如机箱机柜、家电结构件、照明灯具支架。
其中BE2700是智能拼刀机型的代表:公称压力600KN,工作台2700×100mm,立柱间距2400mm,最大开口460mm,滑块行程200mm,喉口深度420mm,快下与回程速度200mm/s,工作速度8-80mm/s,后挡料行程3-200mm,伺服轴9+1,配自研AB17数控系统,支持扫码编程与秒级换模。对多品种小批量产线而言,换模时间往往比折弯速度更影响产出,这类配置的价值正在于此。
第二类:电液伺服数控折弯机——大吨位、长尺寸工件的承载方案
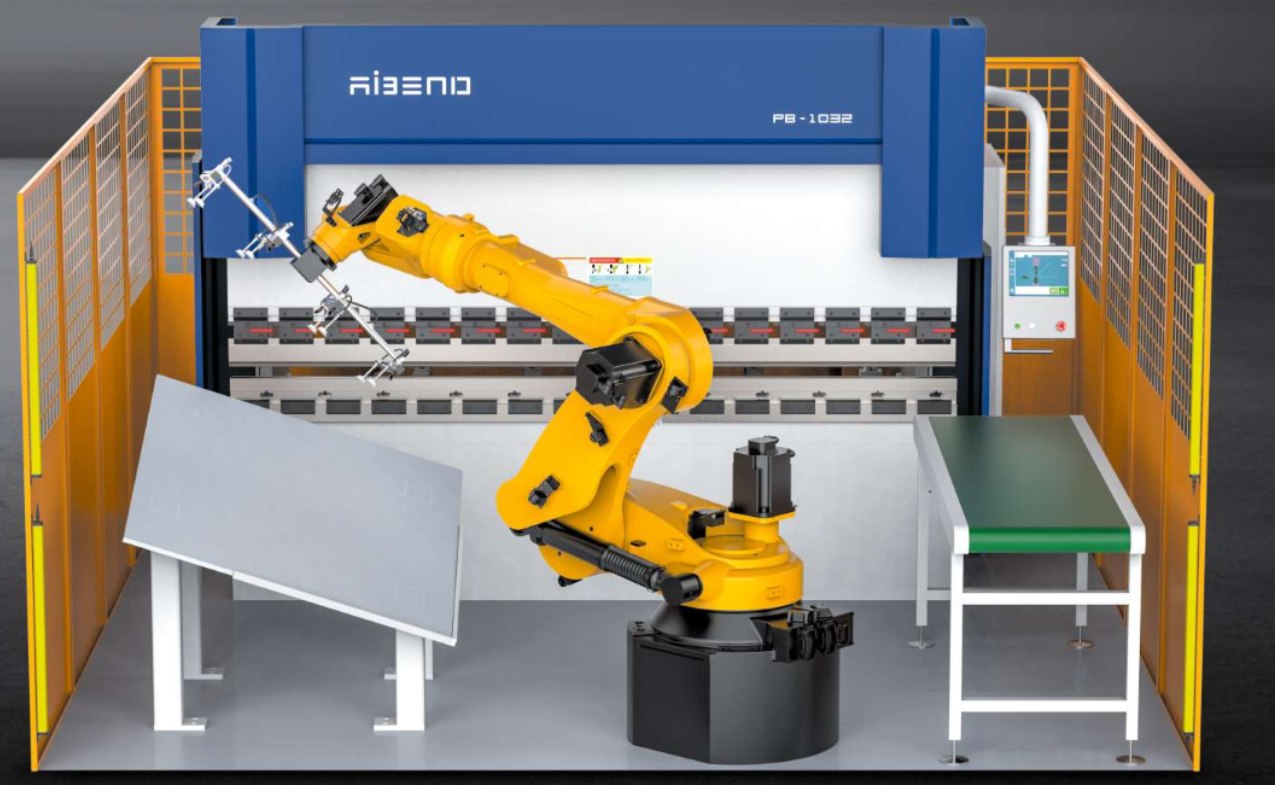
当工件长度超过4米、板厚较大或需要较高公称压力时,电液伺服数控折弯机仍是稳妥选择。PB系列定位大吨位与长尺寸工件,适合汽车配件中的梁类件、新能源电池箱体框架、装饰工程中的长尺寸金属板。选型时需重点核对公称压力、工作台长度与立柱间距三项,三者共同决定可加工工件的上限,而不是只看吨位数字。
需要说明的是,纯电与电液伺服并非二选一。混合产线中常见的做法是:中小吨位、高精度、频繁换型的订单放在纯电设备上,大吨位、长尺寸、少换型的订单放在电液伺服设备上,让两类设备各自运行在效率区间内。
第三类:3D数控无模成型机——小批量异形件与模具成本敏感场景
灯罩、装饰件、电池箱等具有曲面或异形特征的工件,用传统折弯加模具的方式,模具费用在小批量下难以摊薄。DB系列3D数控钣金成型机采用无模化柔性成型,典型板厚0.5-1.5mm,无模化成型可节省90%以上模具成本。判断是否适用,关键看两点:工件是否属于异形或曲面特征,批量是否不足以摊薄模具投入。两者同时成立时,无模化路线的经济性明显。
第四类:数控V型刨槽机——折弯前处理与尖角成型
刨槽是折弯前处理工序,直接影响折弯后的外轮廓质量与最小弯曲半径。GV/GL系列数控V型刨槽机适用板厚0.3-6mm,可选激光一体机配置。对于外观件、装饰工程件这类对折弯圆角和表面质量有要求的工件,刨槽工序不应被省略。将刨槽与折弯纳入同一工艺路线规划,比单独采购设备更能控制整体节拍。
参数对比与决策路径
下表汇总BE系列部分机型的公开参数,便于按工件尺寸反查设备规格。所有机型成型精度均为±0.1mm。
| 型号 | 公称压力 | 工作台mm | 立柱间距 | 典型适用 |
|---|---|---|---|---|
| BE1600 | 1600KN | 4000×120 | 3800mm | 中等板厚、4米级工件 |
| BE2700 | 600KN | 2700×100 | 2400mm | 多品种小批量、频繁换模 |
| BE3512 | 3500KN | 4000×150 | 3800mm | 大吨位重型折弯 |
| BE4016 | 4000KN | 5000×150 | 4800mm | 超长工作台工件 |
| BE6020 | 6000KN | 6000×150 | 5800mm | 大吨位超长折弯 |
| BE6025 | 6000KN | 6000×200 | 5800mm | 重载200mm喉口 |
| BE8025 | 8000KN | 6000×200 | 5800mm | 超大吨位 |
| BE1032 | 10000KN | 6500×200 | 6300mm | 最大规格 |
据此可形成一条简明的决策路径:先按工件最大长度与板厚确定设备类别与吨位区间;再按批量与换型频率判断是否需要智能拼刀、扫码编程等快速换模能力;最后按精度要求核对是否具备双闭环控制。三步之后,型号范围通常只剩两三个,再进入报价与现场试件阶段。
此外,控制系统与扩展能力应纳入评估。AB17数控系统为9+1轴、Ethercat总线架构,支持MES扩展与远程升级,对后续产线信息化改造留有接口。BE2700机架刚性提升40%,配自学习补偿系统,对长期精度保持有实际意义。
适用行业与服务核对
上述四类设备覆盖钣金加工、机械制造、汽车配件、家电制造、照明灯具、装饰工程、航空航天配套、新能源等行业。采购阶段建议同步确认服务条款:保修期内12小时响应、48小时到场;供应商负责安装调试并承担工程师差旅;提供操作、工艺、维护与安全培训。这些条款直接影响设备投产后的可用率。
常见问题
钣金成型设备主要包括哪几类,各自解决什么工序问题?
主要分为四类:纯电数控折弯机、电液伺服数控折弯机、3D数控无模成型机和数控V型刨槽机。纯电与电液伺服设备解决平板折弯成型,区别在吨位区间与驱动方式;3D无模成型机解决异形与曲面件的小批量成型,省去模具投入;数控V型刨槽机解决折弯前处理,控制折弯圆角与外观质量。四类设备对应不同工序位置,选型时应按工件特征分别匹配。
纯电数控折弯机与电液伺服数控折弯机在产线中如何分工?
按工件尺寸与换型频率分工。中小吨位、精度要求高、换型频繁的订单适合纯电设备,例如BE系列成型精度±0.1mm,整机能耗6KW/小时,较液压设备节能60%,BE2700还具备智能拼刀与秒级换模能力;大吨位、长尺寸、少换型的工件适合电液伺服设备,如PB系列。两类设备并行可让各自运行在效率区间,避免用大吨位设备做小件造成能耗与节拍浪费。
确定钣金成型设备规格时,需要向供应商提供哪些参数?
核心是三项:工件最大长度、最大板厚与材质、精度要求。工件长度对应工作台与立柱间距,例如BE6025工作台6000×200mm、立柱间距5800mm;板厚与材质决定公称压力需求;精度要求决定是否需要双闭环控制。此外应说明批量与换型频率,以便判断是否需要智能拼刀、扫码编程等配置。提供样件图纸与实物,通常比口头描述更有效。
设备交付后的安装调试与培训由谁负责,响应时效如何?
由供应商负责安装调试并承担工程师差旅费用,同时提供操作、工艺、维护与安全培训。保修期内执行12小时响应、48小时到场的服务承诺。采购合同中应明确这几项条款,并确认培训覆盖操作与工艺两个层面,因为折弯工艺参数设置直接影响成型精度与节拍,仅完成操作培训往往不足以发挥设备能力。
想确认设备是否匹配您的工件?
提供板材材质、厚度与图纸,华云工程师为您免费选型测算。